
Come il riscaldamento delle linee di erogazione gas per l’etch stabilizza la chimica della camera
Nell’incisione al plasma, una ricetta gassosa è ripetibile quanto lo sono le condizioni in cui ciascun precursore raggiunge la camera. Il riscaldamento della linea per gas di incisione non è quindi una scelta estetica o puramente funzionale. È un metodo per gestire la storia termica di un gas o vapore erogato, in modo che composizione, comportamento del flusso e tempistica al confine della camera siano più coerenti da una corsa all’altra. Dal punto di vista dell’integrazione degli impianti per semiconduttori, la domanda utile non è se ogni linea debba essere riscaldata, bensì quali chimiche, pressioni, percorsi e condizioni ambientali rendono il riscaldamento della linea per gas di incisione una variabile di controllo del processo.
Questa distinzione è importante perché una camera può ricevere il setpoint corretto, il comando di portata massica e il segnale di controllo della pressione, mentre il materiale che arriva a monte dello showerhead ha subito un percorso termico diverso. Quando un percorso di erogazione presenta punti freddi, forti gradienti di temperatura o un comportamento di riscaldamento poco compreso, il riscaldamento della linea per gas di incisione offre agli ingegneri una condizione controllabile da analizzare insieme a valvole, filtri, regolatori di portata massica e temperature delle pareti della camera.
Perché la temperatura della linea di erogazione influenza la chimica della camera
La chimica di incisione dipende dalle specie che entrano in un ambiente reattivo a bassa pressione, dalla loro concentrazione e dalle loro interazioni con le superfici prima e all’interno della camera. Per alcuni gas, l’effetto di una modesta variazione della temperatura della linea può essere trascurabile. Tuttavia, per chimiche condensabili, reattive o sensibili all’adsorbimento, un raccordo freddo, un regolatore o un tratto lungo non isolato possono modificare ciò che viene trasportato. Il riscaldamento della linea per gas di incisione aiuta a mantenere il percorso di consegna più vicino a una condizione termica definita, anziché lasciarlo alle oscillazioni della temperatura ambiente e alle perdite di calore locali.
La consegna di idrogeno-alogenuro illustra il limite. Una fonte industriale osserva che il fluoruro di idrogeno ha un punto di ebollizione di 19,5 °C ed è spesso consegnato a 2–5 psia, condizioni che possono rendere la condensazione nelle tubazioni del gas e nei purificatori un problema. Ciò non significa che ogni processo di incisione abbia la stessa sensibilità. Mostra però perché gli ingegneri dovrebbero valutare il riscaldamento della linea per gas di incisione il comportamento di fase della chimica, la pressione, la compatibilità con i materiali e le indicazioni del fornitore per la gestione, anziché considerare la temperatura della linea come un fattore secondario.
In un reattore al plasma, la modifica della miscela erogata può modificare i percorsi di dissociazione, le interazioni con le pareti, l’equilibrio polimerico o il comportamento dei sottoprodotti. Il risultato potrebbe manifestarsi come una deriva nella velocità di incisione, nella selettività, nella risposta del profilo, nell’abbinamento tra camere o nella frequenza di pulizia. Queste sono possibilità diagnostiche, non una dimostrazione che la temperatura sia l’unica causa. Una revisione ben definita il riscaldamento della linea per gas di incisione distingue il percorso di erogazione del gas dalle variabili legate all’RF della camera, alla pressione, alla temperatura del wafer e alle condizioni dell’hardware.
Dove l’instabilità termica entra nel percorso di erogazione
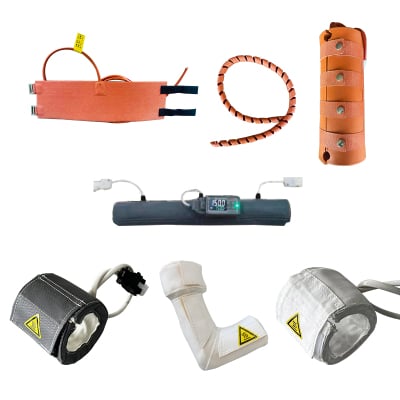
Il giacchetto riscaldante è soltanto una parte del sistema. Un il riscaldamento della linea per gas di incisione piano dovrebbe mappare il percorso dall’uscita della sorgente fino al punto di ingresso nella camera: armadio della sorgente, vaporizzatore o regolatore, ove applicabile, purificatore, collettore valvolare, controllore di portata massica, tubazione di trasferimento, raccordi e hardware finale di distribuzione. La sezione a temperatura più bassa o la sezione meno adeguatamente strumentata può rivelare maggiori informazioni rispetto al semplice valore impostato sul controllore.
- Transizioni tra zone: Diversi punti di regolazione, interstizi isolanti e componenti metallici esposti possono generare gradienti localizzati.
- Periodi a bassa portata o di inattività: La dispersione termica e l’interazione con la superficie hanno più tempo per influenzare il materiale trattenuto in un segmento.
- Modifiche alla manutenzione: Una nuova giunzione, un percorso modificato del tubo o un dettaglio isolante aggiornato possono alterare il percorso termico.
- Variazioni ambientali: La ventilazione dell’armadio, le condizioni stagionali dell’ambiente e le apparecchiature adiacenti possono far comportare in modo diverso una linea nominalmente stabile.
Questo approccio di mappatura rende il riscaldamento della linea per gas di incisione più semplice discutere con i team responsabili del processo, degli impianti e delle attrezzature. Invece di richiedere genericamente una linea più calda, i team possono definire una zona controllata, la posizione del sensore, lo scostamento ammissibile e le evidenze necessarie prima di modificare una ricetta o un parametro hardware.
Come il riscaldamento della linea dei gas di incisione supporta una fornitura ripetibile
Lo scopo di il riscaldamento della linea per gas di incisione si riferisce di solito alla costanza della temperatura, non alla temperatura massima. Una linea termicamente stabile può ridurre l’esposizione termica non spiegabile tra la sorgente e la camera, in particolare quando i requisiti di erogazione della chimica lo richiedono. Può inoltre rendere più rigorosa la risoluzione dei problemi: se la cronologia della temperatura della linea viene registrata insieme a portata, pressione e risultati del processo, gli ingegneri possono verificare se le escursioni termiche correlano con il comportamento della camera.
Un’architettura di controllo pratica include comunemente un valore di riferimento definito, sensori di temperatura posizionati in modo indipendente, tratti isolati dove le perdite di calore sono rilevanti, protezione contro il superamento della temperatura e gestione degli allarmi che non nasconda escursioni ricorrenti. Per una nuova installazione, il riscaldamento della linea per gas di incisione deve essere esaminata in relazione alla classificazione elettrica, ai requisiti di sicurezza dei gas, alla compatibilità dei materiali e alle indicazioni operative del fornitore di gas. La scelta del riscaldatore senza tale verifica potrebbe garantire una temperatura visualizzata stabile, senza tuttavia confermare una condizione stabile del gas.
Perché le utility di raffreddamento devono ancora far parte della discussione
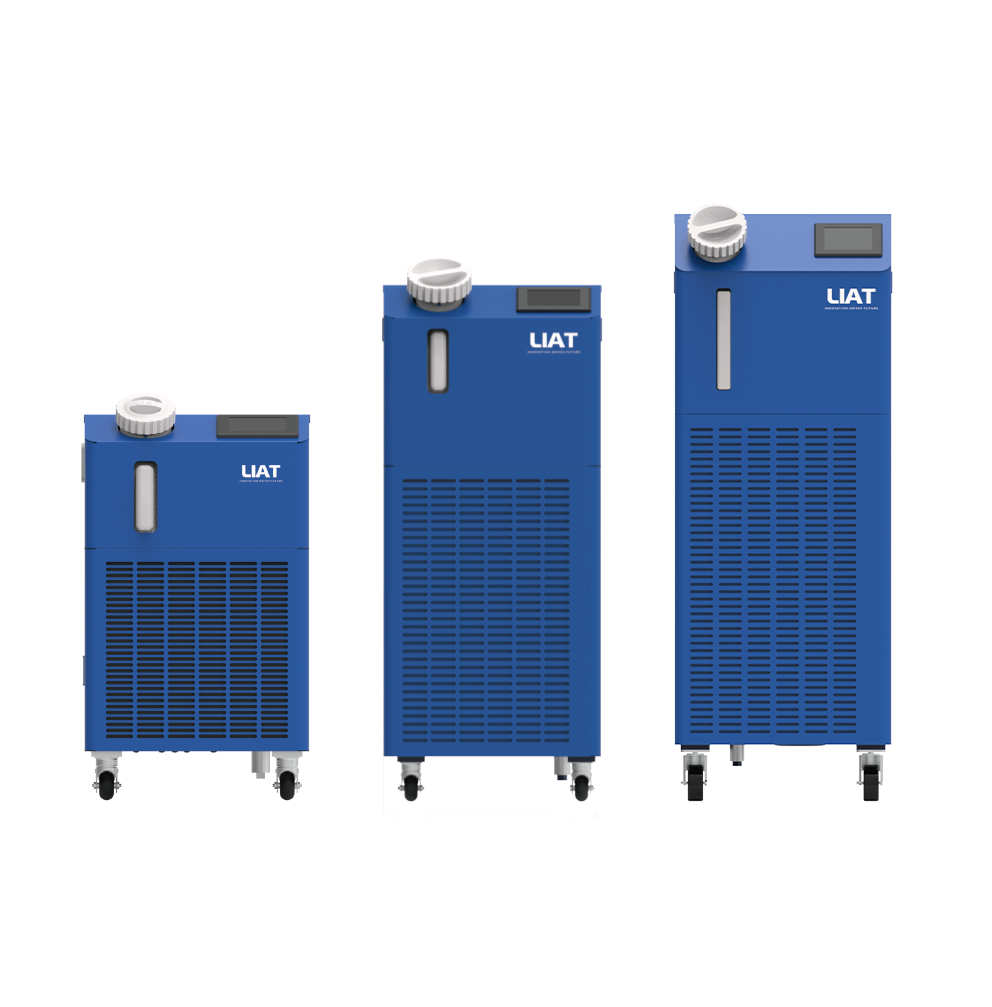
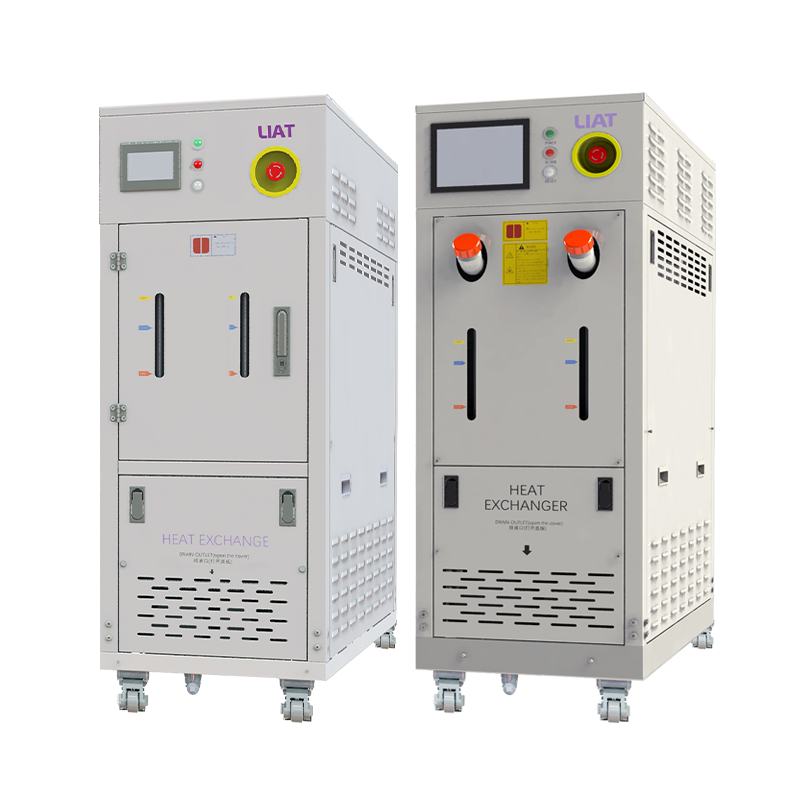
Riscaldare una linea di erogazione non rende irrilevante dal punto di vista termico il resto dello strumento. L'hardware della camera, i componenti RF, le pompe e i circuiti di gestione termica possono generare autonomamente carichi termici e interazioni di processo. Un caldaia acqua industriale può supportare altri sottosistemi controllati in temperatura all'interno della configurazione dell'attrezzatura, ma non deve essere descritto come sostituto del controllo della zona della linea. La visione sistemica più efficace consiste nel coordinare il riscaldamento della linea per gas di incisione con i limiti di raffreddamento e riscaldamento della camera, in modo che un singolo circuito di utility non mascheri un'altra fonte di variabilità.
Quando si esamina un caldaia acqua industriale , i team dovrebbero verificare il carico termico assegnato, la stabilità richiesta della temperatura di alimentazione, la compatibilità del fluido, la portata, gli allarmi e le interfacce. Questi controlli sono distinti dalla validazione della temperatura del gas erogato. Mantenere distinte tali responsabilità aiuta a evitare conclusioni eccessivamente generiche secondo cui un semplice parametro del refrigeratore spiegherebbe una variazione della chimica.
Sequenza di verifica per il riscaldamento della linea di gas per incisione
- Definire la chimica e il campo di funzionamento. Raccogliere la documentazione approvata per la manipolazione, l’intervallo di pressione, il profilo di flusso e le temperature di consegna previste.
- Tracciare il reale percorso termico. Includere segmenti spesso omessi dai diagrammi, come valvole, filtri, sezioni flessibili e collettori finali.
- Confrontare i valori di riferimento con le temperature misurate. Verificare il riscaldamento iniziale, il funzionamento stazionario, gli intervalli di attesa e le transizioni tra ricette prima di modificare contemporaneamente più variabili.
- Esaminare le evidenze del processo. Allineare i registri di temperatura con le misurazioni a livello di wafer, il confronto tra camere, le note di manutenzione e gli allarmi di pressione o di flusso.
- Convalidare le modifiche in condizioni controllate. Utilizzare il metodo di qualifica approvato per lo strumento e mantenere i limiti operativi che supportano la conclusione.
Questa sequenza trasforma il riscaldamento della linea per gas di incisione in un controllo ingegneristico documentato, piuttosto che in una risposta basata esclusivamente su un presunto punto freddo. Preserva inoltre un importante confine: una correlazione termica può guidare il prossimo test, ma non sostituisce la qualifica specifica per la chimica.
Domande da risolvere prima di modificare il valore di riferimento del riscaldatore
Prima di apportare modifiche il riscaldamento della linea per gas di incisione , chiedersi quali informazioni siano disponibili sulle effettive condizioni del gas al confine lato camera, se tutti i punti di dispersione termica sono dotati di strumentazione e se un recente intervento di manutenzione abbia modificato il percorso o l’isolamento. Verificare inoltre se la variazione apparente nella camera corrisponda a un’escursione di temperatura, a un cambiamento nel comportamento del regolatore di portata, a un evento di controllo della pressione o a una variazione delle condizioni nella camera. In molti casi, l’esito più produttivo è un piano di test più mirato, anziché un immediato aumento del valore di riferimento.
Per i team dedicati alle attrezzature per semiconduttori, il riscaldamento della linea per gas di incisione è più prezioso quando viene considerato parte di un sistema coordinato di distribuzione. Zone definite, misurazioni affidabili, materiali compatibili e un piano di correlazione dei processi forniscono al team una base più chiara per decidere se la temperatura della linea contribuisce alla stabilità della chimica della camera.
 Notizie in primo piano