
Perché il riscaldamento del sistema di erogazione dei gas per l'etch è fondamentale per il controllo delle dimensioni critiche
Il controllo della dimensione critica (CD) viene spesso discusso a livello di camera, temperatura del wafer, potenza RF o ricetta. Questi fattori sono rilevanti, ma la ricetta ha origine a monte. Riscaldamento della distribuzione dei gas per l’incisione contribuisce a mantenere la composizione chimica che raggiunge lo strumento il più vicino possibile a quella prevista dal team di processo. Quando un gas o un vapore incontra zone fredde, variazioni di pressione o un percorso termico non uniforme prima di arrivare alla camera, la composizione e il comportamento del flusso in entrata possono diventare meno ripetibili. Questa incertezza può manifestarsi successivamente come variazioni della velocità di incisione, del profilo, della selettività o della risposta in termini di CD.
Da una prospettiva di integrazione dell’attrezzatura, Riscaldamento della distribuzione dei gas per l’incisione non è semplicemente un riscaldatore avvolto intorno a un tubo. È un percorso termico controllato che si estende dalla sorgente, al regolatore o al vaporizzatore, alle valvole, alla zona di controllo del flusso di massa, alla linea di trasferimento e al collegamento con la camera. La domanda utile non è «La linea è calda?», ma «Ogni sezione rilevante si trova in una condizione stabile e verificata per questa chimica e questa finestra di processo?»
Perché le condizioni di erogazione dei gas possono influenzare il CD
Il CD di incisione è sensibile alla concentrazione, alla velocità di arrivo e alla ripetibilità delle specie reattive sul wafer. Se una condizione di erogazione a monte cambia, il plasma potrebbe ricevere una dose efficace diversa, anche quando i valori impostati nella ricetta sullo schermo non sono stati modificati. Riscaldamento della distribuzione dei gas per l’incisione supporta la coerenza del processo riducendo i gradienti di temperatura che potrebbero alterare il comportamento del vapore o creare punti di accumulo lungo il percorso di erogazione.
Ciò è particolarmente rilevante per le formulazioni chimiche o i materiali di origine che presentano un margine limitato di pressione di vapore a condizioni ambiente. In determinate condizioni di pressione e temperatura, alcuni gas e vapori semiconduttori possono condensare nelle tubazioni, nei raccordi o nei purificatori. Una zona localmente fredda potrebbe non generare immediatamente un allarme visibile; al contrario, potrebbe causare una deriva lenta, una stabilizzazione ritardata dopo la manutenzione o una variabilità da lotto a lotto difficile da attribuire a un singolo parametro della camera.
Riscaldamento della distribuzione dei gas per l’incisione appartiene quindi alla stessa conversazione di risoluzione dei problemi relativa alla portata massica, al controllo della pressione, alla qualità del purge e alla stagionatura della camera. Da sola non determina il CD. Contribuisce invece a definire una condizione in ingresso più ripetibile, fornendo così una base stabile per il resto dei controlli di processo.
I meccanismi termici alla base del rischio
Condensazione, adsorbimento e rilascio
Quando un componente di erogazione funziona a una temperatura inferiore a quella idonea per un materiale alla sua pressione locale, il vapore può condensarsi o adsorbirsi sulle superfici interne. In seguito, al variare della portata, della pressione o della temperatura della linea, parte di tale materiale potrebbe rientrare nel flusso. Il risultato può essere una variazione transitoria della concentrazione, anziché una condizione di erogazione pulita e stabile. Riscaldamento della distribuzione dei gas per l’incisione è concepito per mantenere il percorso pertinente entro un intervallo termico convalidato, non per applicare genericamente una temperatura elevata.
Gradienti di temperatura alle connessioni
Una linea principale riscaldata può comunque presentare punti deboli nei corpi delle valvole, nei gomiti, nei pannelli, nelle connessioni dei regolatori di portata di massa (MFC) o nella connessione finale alla camera. Le discontinuità termiche meritano la stessa attenzione del valore nominale impostato per la linea. Nella pratica, Riscaldamento della distribuzione dei gas per l’incisione deve essere valutato come un profilo: continuità di temperatura dalla sorgente allo strumento, posizionamento dei sensori, qualità dell’isolamento e influenza del flusso d’aria ambiente o dell’accessibilità per la manutenzione.
Comportamento all’avviamento e al recupero
Il funzionamento in condizioni stazionarie rappresenta soltanto una parte del quadro complessivo. Dopo periodi di inattività, cambiamenti di cilindro, interventi di manutenzione o transizioni tra ricette, il sistema termico potrebbe necessitare di tempo per ritornare alle condizioni qualificate. Se il piano di qualifica verifica unicamente la lettura finale della temperatura, potrebbe non rilevare se l’intero percorso abbia raggiunto la stabilità. Riscaldamento della distribuzione dei gas per l’incisione deve essere considerato insieme a procedure definite di riscaldamento, spurgo e verifica.
Come l’effetto si trasmette al wafer
La connessione tra temperatura di consegna (CD) può essere seguita attraverso una semplice sequenza: la temperatura di consegna influenza le condizioni nella fase gassosa; le condizioni nella fase gassosa influenzano la chimica erogata e la ripetibilità del flusso; questi parametri influenzano la composizione del plasma e l’equilibrio delle reazioni superficiali; tale equilibrio, a sua volta, influenza la velocità di incisione, la selettività, il comportamento delle pareti laterali e le dimensioni finali. Questa catena è condizionale, non universale, poiché l’importanza di ciascun anello dipende dalla chimica impiegata, dal regime di pressione, dall’hardware e dalla ricetta.
Per questo motivo, Riscaldamento della distribuzione dei gas per l’incisione risulta particolarmente utile quando i team responsabili del processo e degli impianti esaminano le stesse evidenze. Un’escursione nel valore di CD potrebbe originare dalla litografia, dall’hardware della camera, dal controllo del punto finale, dalla temperatura del wafer o dalla gestione dei gas a monte. Trattare la consegna riscaldata come un singolo ingresso verificato evita entrambi gli estremi: ignorare il percorso dei gas oppure ipotizzare che esso spieghi ogni problema relativo al CD.
Cosa verificare in una revisione del riscaldamento della consegna dei gas per l’ETCH
Una revisione pratica dovrebbe iniziare dalle effettive condizioni di processo, non da una specifica generica del riscaldatore. Confermare lo stato del materiale, la pressione di consegna attesa, il regime di flusso, l’esposizione all’ambiente e la sensibilità termica della chimica. Quindi mappare il percorso fisico dalla sorgente alla camera. L’elenco seguente costituisce un utile punto di partenza:
- Profilo termico: Identificare la sorgente, le valvole, la linea di trasferimento, la zona del MFC e il collegamento sul lato camera. Verificare dove viene misurata la temperatura, anziché fare affidamento su una sola lettura proveniente da un controller remoto.
- Architettura di controllo: Verificare la posizione dei sensori, la suddivisione in zone del riscaldatore, la risposta del controllo, gli allarmi e il modo in cui viene rilevato un guasto di un sensore o di un riscaldatore.
- Perdite termiche: Ispezionare l'isolamento, le penetrazioni nei pannelli, le connessioni esposte e il flusso d'aria intorno ai componenti critici. Questi elementi possono generare condizioni locali non rivelate da un valore nominale del setpoint.
- Sequenza operativa: Definire i criteri di riscaldamento iniziale, stabilizzazione, spurgo e rilascio successivo alla manutenzione, coerenti con l'approccio di qualifica del processo.
- Piano di correlazione: Confrontare gli eventi lungo il percorso di erogazione con le tracce di flusso, le tracce di pressione, i dati di abbinamento della camera, la velocità di incisione, la metrologia del profilo e i risultati CD.
Questo approccio trasforma Riscaldamento della distribuzione dei gas per l’incisione in una variabile di sistema misurabile, anziché in un servizio ausiliario di sfondo. Se si sospetta un problema termico, gli ingegneri di processo possono eseguire controlli controllati con modifiche definite e una revisione della sicurezza adeguata, invece di regolare contemporaneamente diversi parametri non correlati.
Dove si inserisce un refrigeratore industriale ad acqua
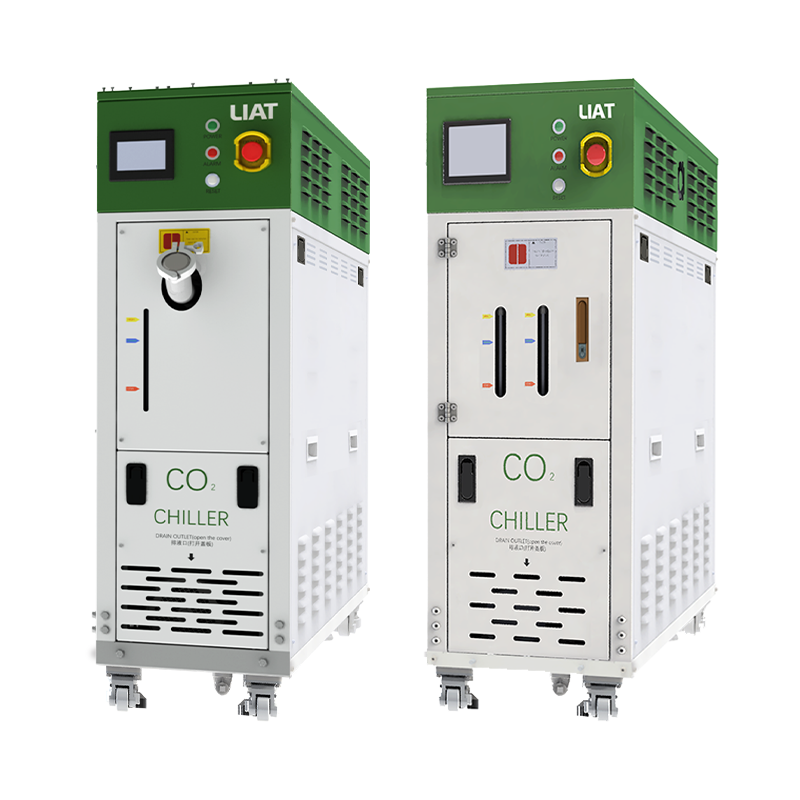
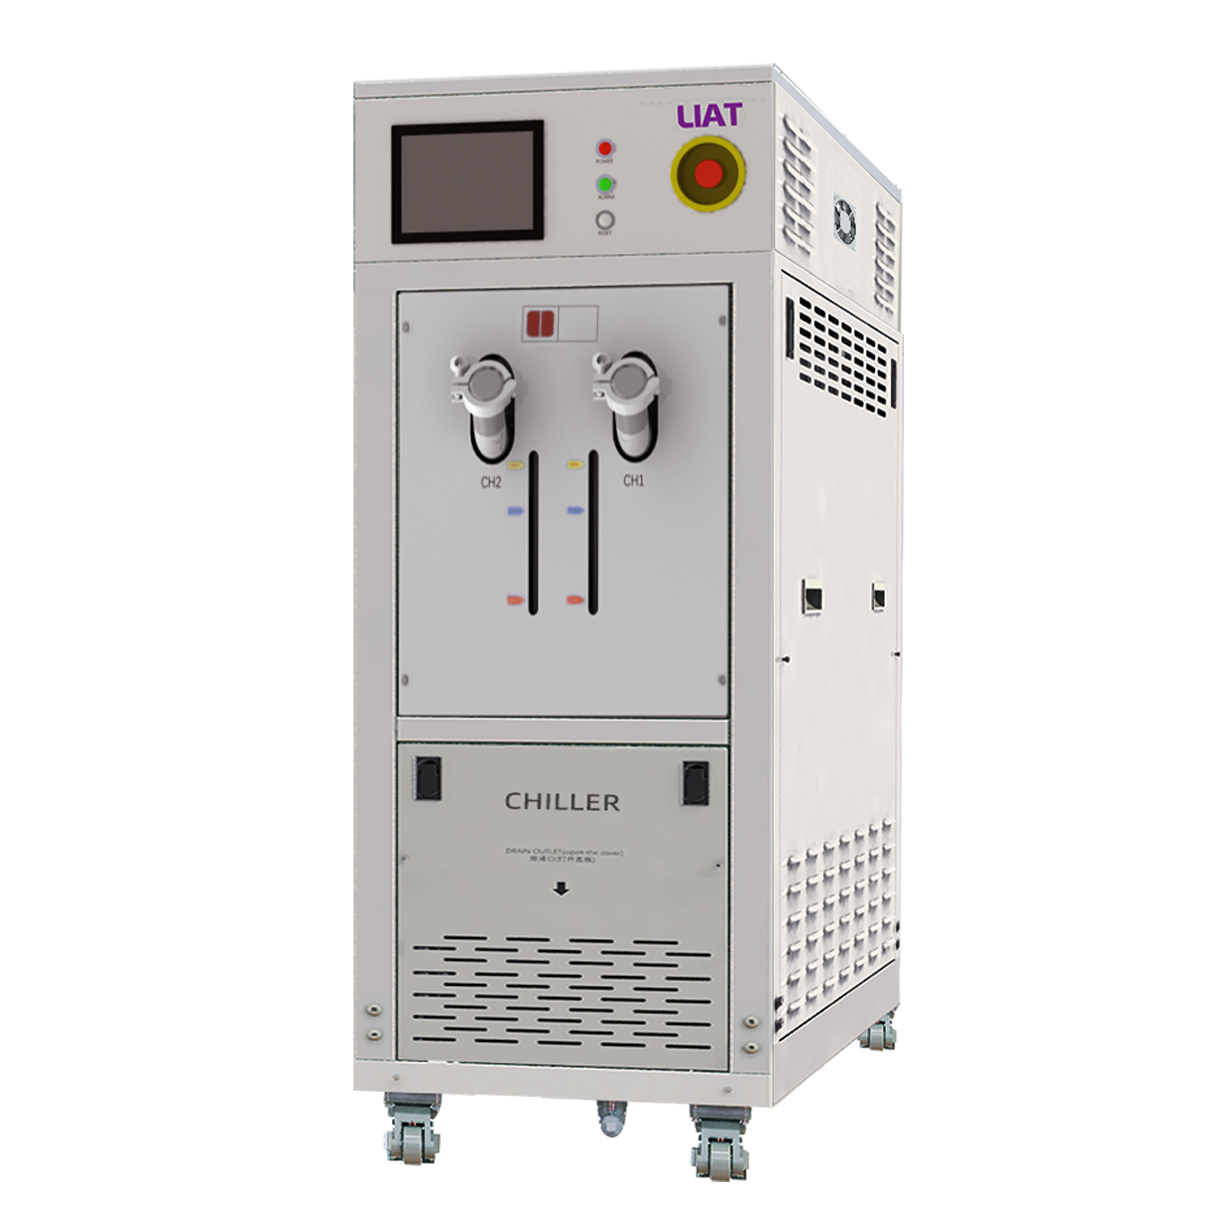
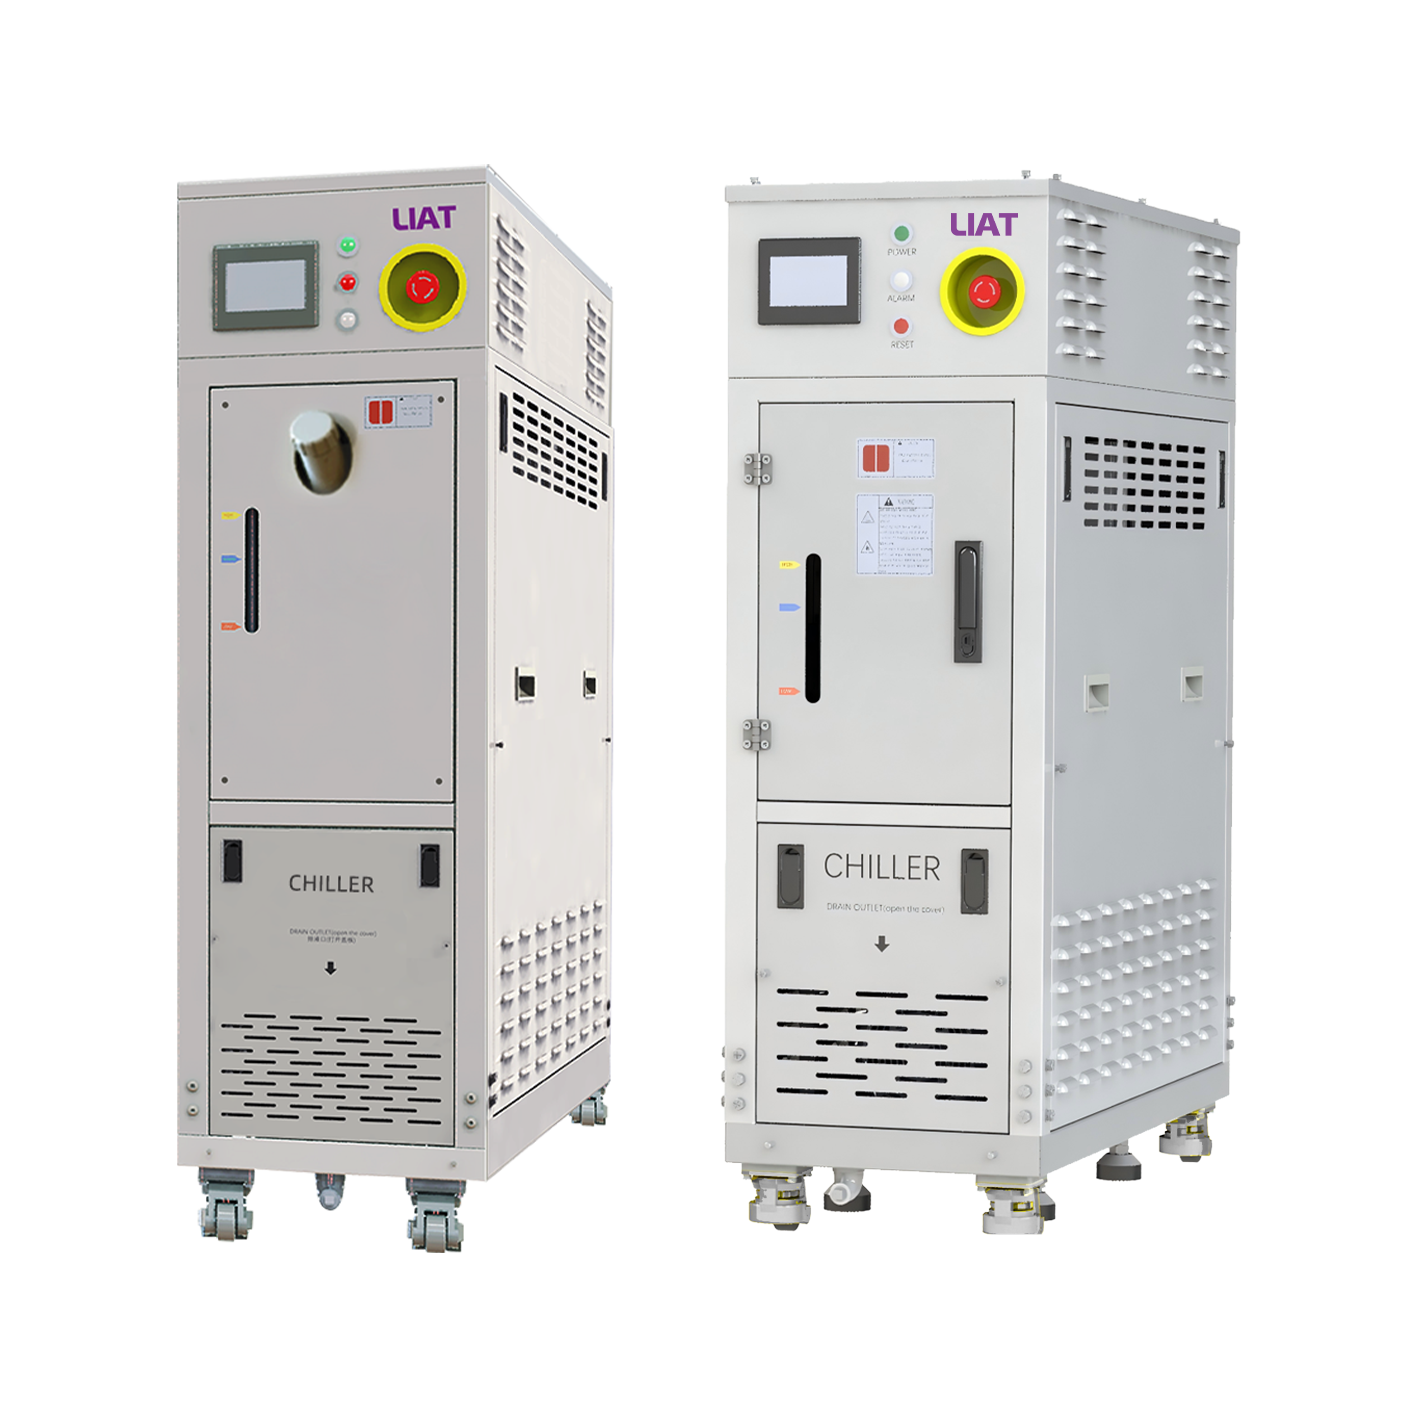
Un caldaia acqua industriale può supportare l’architettura più ampia di gestione termica intorno a uno strumento di incisione, ma il suo ruolo deve essere definito dal design dell’attrezzatura. Il raffreddamento può essere utilizzato per armadi, scambiatori di calore, sistemi di alimentazione o altri circuiti controllati, mentre i riscaldatori di linea mantengono le condizioni specificate di erogazione altrove. Un caldaia acqua industriale non è un sostituto di Riscaldamento della distribuzione dei gas per l’incisione ; combinare obiettivi di raffreddamento e riscaldamento senza una revisione del bilancio termico può generare gradienti termici evitabili.
La domanda relativa all’integrazione è se riscaldamento, raffreddamento, isolamento, feedback dei sensori e interblocchi operano in sinergia nelle reali condizioni operative. Per ogni circuito, documentare l’intervallo target, il carico termico, il mezzo fluido o gassoso, la connessione di controllo e la risposta in caso di guasto. Questa disciplina è più utile del semplice confronto di valori isolati di temperatura.
Un percorso disciplinato verso una ripetibilità più stretta di CD
Quando si verifica una variazione della CD, iniziare separando le osservazioni confermate dalle ipotesi. Verificare se la distribuzione corrisponde a uno strumento, una procedura operativa, un lotto, un intervallo di tempo trascorso dalla manutenzione, un cambiamento ambientale o un evento relativo alla fonte di gas. Quindi includere Riscaldamento della distribuzione dei gas per l’incisione nella mappa delle cause radice: verificare le effettive temperature dei componenti, stabilizzare il sistema utilizzando le procedure approvate e confrontare le evidenze di consegna risultanti con la metrologia di processo.
Per la pianificazione di nuovi equipaggiamenti o di retrofit, coinvolgere tempestivamente gli stakeholder relativi al processo, alle infrastrutture, all’EHS, ai controlli e all’integrazione degli strumenti. La specifica per Riscaldamento della distribuzione dei gas per l’incisione deve indicare il limite chimico, i punti di misurazione, il campo operativo ammissibile, la filosofia degli allarmi e i test di collaudo. Ciò crea una base tracciabile per valutare se il percorso di consegna supporta la finestra di processo richiesta.
Nel controllo quotidiano del processo, Riscaldamento della distribuzione dei gas per l’incisione è importante perché il controllo della CD dipende da input riproducibili. Un profilo termico stabile nella consegna del gas non può sostituire lo sviluppo della ricetta o il controllo della camera, ma può ridurre una fonte di incertezza a monte. I setpoint appropriati e i dettagli progettuali devono essere convalidati per la specifica chimica e lo strumento, con prove documentate provenienti dal processo qualificato.
 Notizie in primo piano