
Что необходимо для стабильности лазерного пучка в холодильной установке с лазерным температурным контролем
Когда в лазерном процессе начинают проявляться дрейф пучка, изменение поведения пятна или неоднородные результаты при длительной работе, охлаждение зачастую рассматривается как вспомогательная система. На практике холодильная установка с лазерным температурным контролем входит в цепочку стабильности. Её задача — не просто отвод тепла. Она должна поддерживать параметры охлаждающей жидкости, поступающей к лазеру, близкими к рабочим условиям, принятым при юстировке, настройке мощности и верификации процесса.
С точки зрения теплового управления ключевой вопрос заключается не только в том, «достаточно ли холодно устройство?», а в том, соответствует ли холодильная установка с лазерным температурным контролем поддерживает температуру, расход, перепад давления и реакцию системы управления в достаточной степени стабильными непосредственно в точке подключения лазера. Это различие имеет значение, поскольку стабильное заданное значение на дисплее чиллера не гарантирует автоматически стабильные условия вдоль всего пути прохождения теплоносителя — через лазер, шланги, соединительные элементы и теплообменник.
Почему термоконтроль может влиять на стабильность лазерного пучка
Тепло, поглощённое активной средой, корпусом лазера, креплением или оптическим компонентом, может вызывать температурные градиенты. Такие градиенты способны изменять геометрические размеры и, в оптических материалах, показатель преломления. Возникающая вследствие этого тепловая линзировка или механическое смещение могут изменить поведение фокусировки или направление пучка. Степень чувствительности зависит от конструкции лазера, оптического тракта, уровня мощности, коэффициента заполнения, условий окружающей среды и требований технологического процесса; поэтому не существует единого значения стабильности охлаждающей жидкости, подходящего для всех систем.
Aхолодильная установка с лазерным температурным контролем обеспечивает стабильность пучка, уменьшая один из источников изменяющихся тепловых условий. Он не может устранить каждую оптическую или механическую причину дрейфа, однако позволяет проще контролировать и диагностировать вклад тепловых факторов. Если параметры пучка изменяются по мере прогрева установки, контур охлаждения требует такого же строгого анализа, как и юстировка, крепление и электрическое управление.
Начинайте с бюджета стабильности, а не с каталожного номера
Практичный выбор начинается с требований производителя лазера к охлаждению и критериев приемки, установленных технологической группой. Определите допустимое отклонение температуры на входе в лазер, ожидаемую тепловую нагрузку и продолжительность критического рабочего цикла. Затем оцените, способен ли холодильная установка с лазерным температурным контролем поддерживать эти условия при возрастании, снижении или циклическом изменении тепловой нагрузки.
- Целевая температура и допустимые отклонения: Фиксируйте требуемую температуру подачи и допустимое отклонение на входе в лазер, а не только на выходе из чиллера.
- Профиль тепловой нагрузки: Определите среднюю нагрузку, пиковую нагрузку, поведение при прогреве и изменения рабочего цикла. Агрегат, подобранный только по средней нагрузке, может плохо реагировать на повторяющиеся пики.
- Расход и перепад давления охлаждающей жидкости: Подтвердите расход, требуемый лазером, и гидравлическое сопротивление, вносимое шлангами, фильтрами, быстросъёмными соединителями, коллекторами и внутренним контуром охлаждения.
- Окружающая среда: Учтите колебания температуры в помещении, воздушный поток через конденсатор, загрязнение и факт установки оборудования в герметичном шкафу.
- Управление и мониторинг: Определите, какие сигналы температуры, расхода, давления, аварийные сигналы и сигналы блокировки должны быть доступны контроллеру станка или службе технического обслуживания.
Данный подход делает холодильная установка с лазерным температурным контролем совместимый компонент системы вместо автономного агрегата, подобранного исключительно по номинальной мощности охлаждения.
Стабильность температуры отличается от точности установки заданного значения
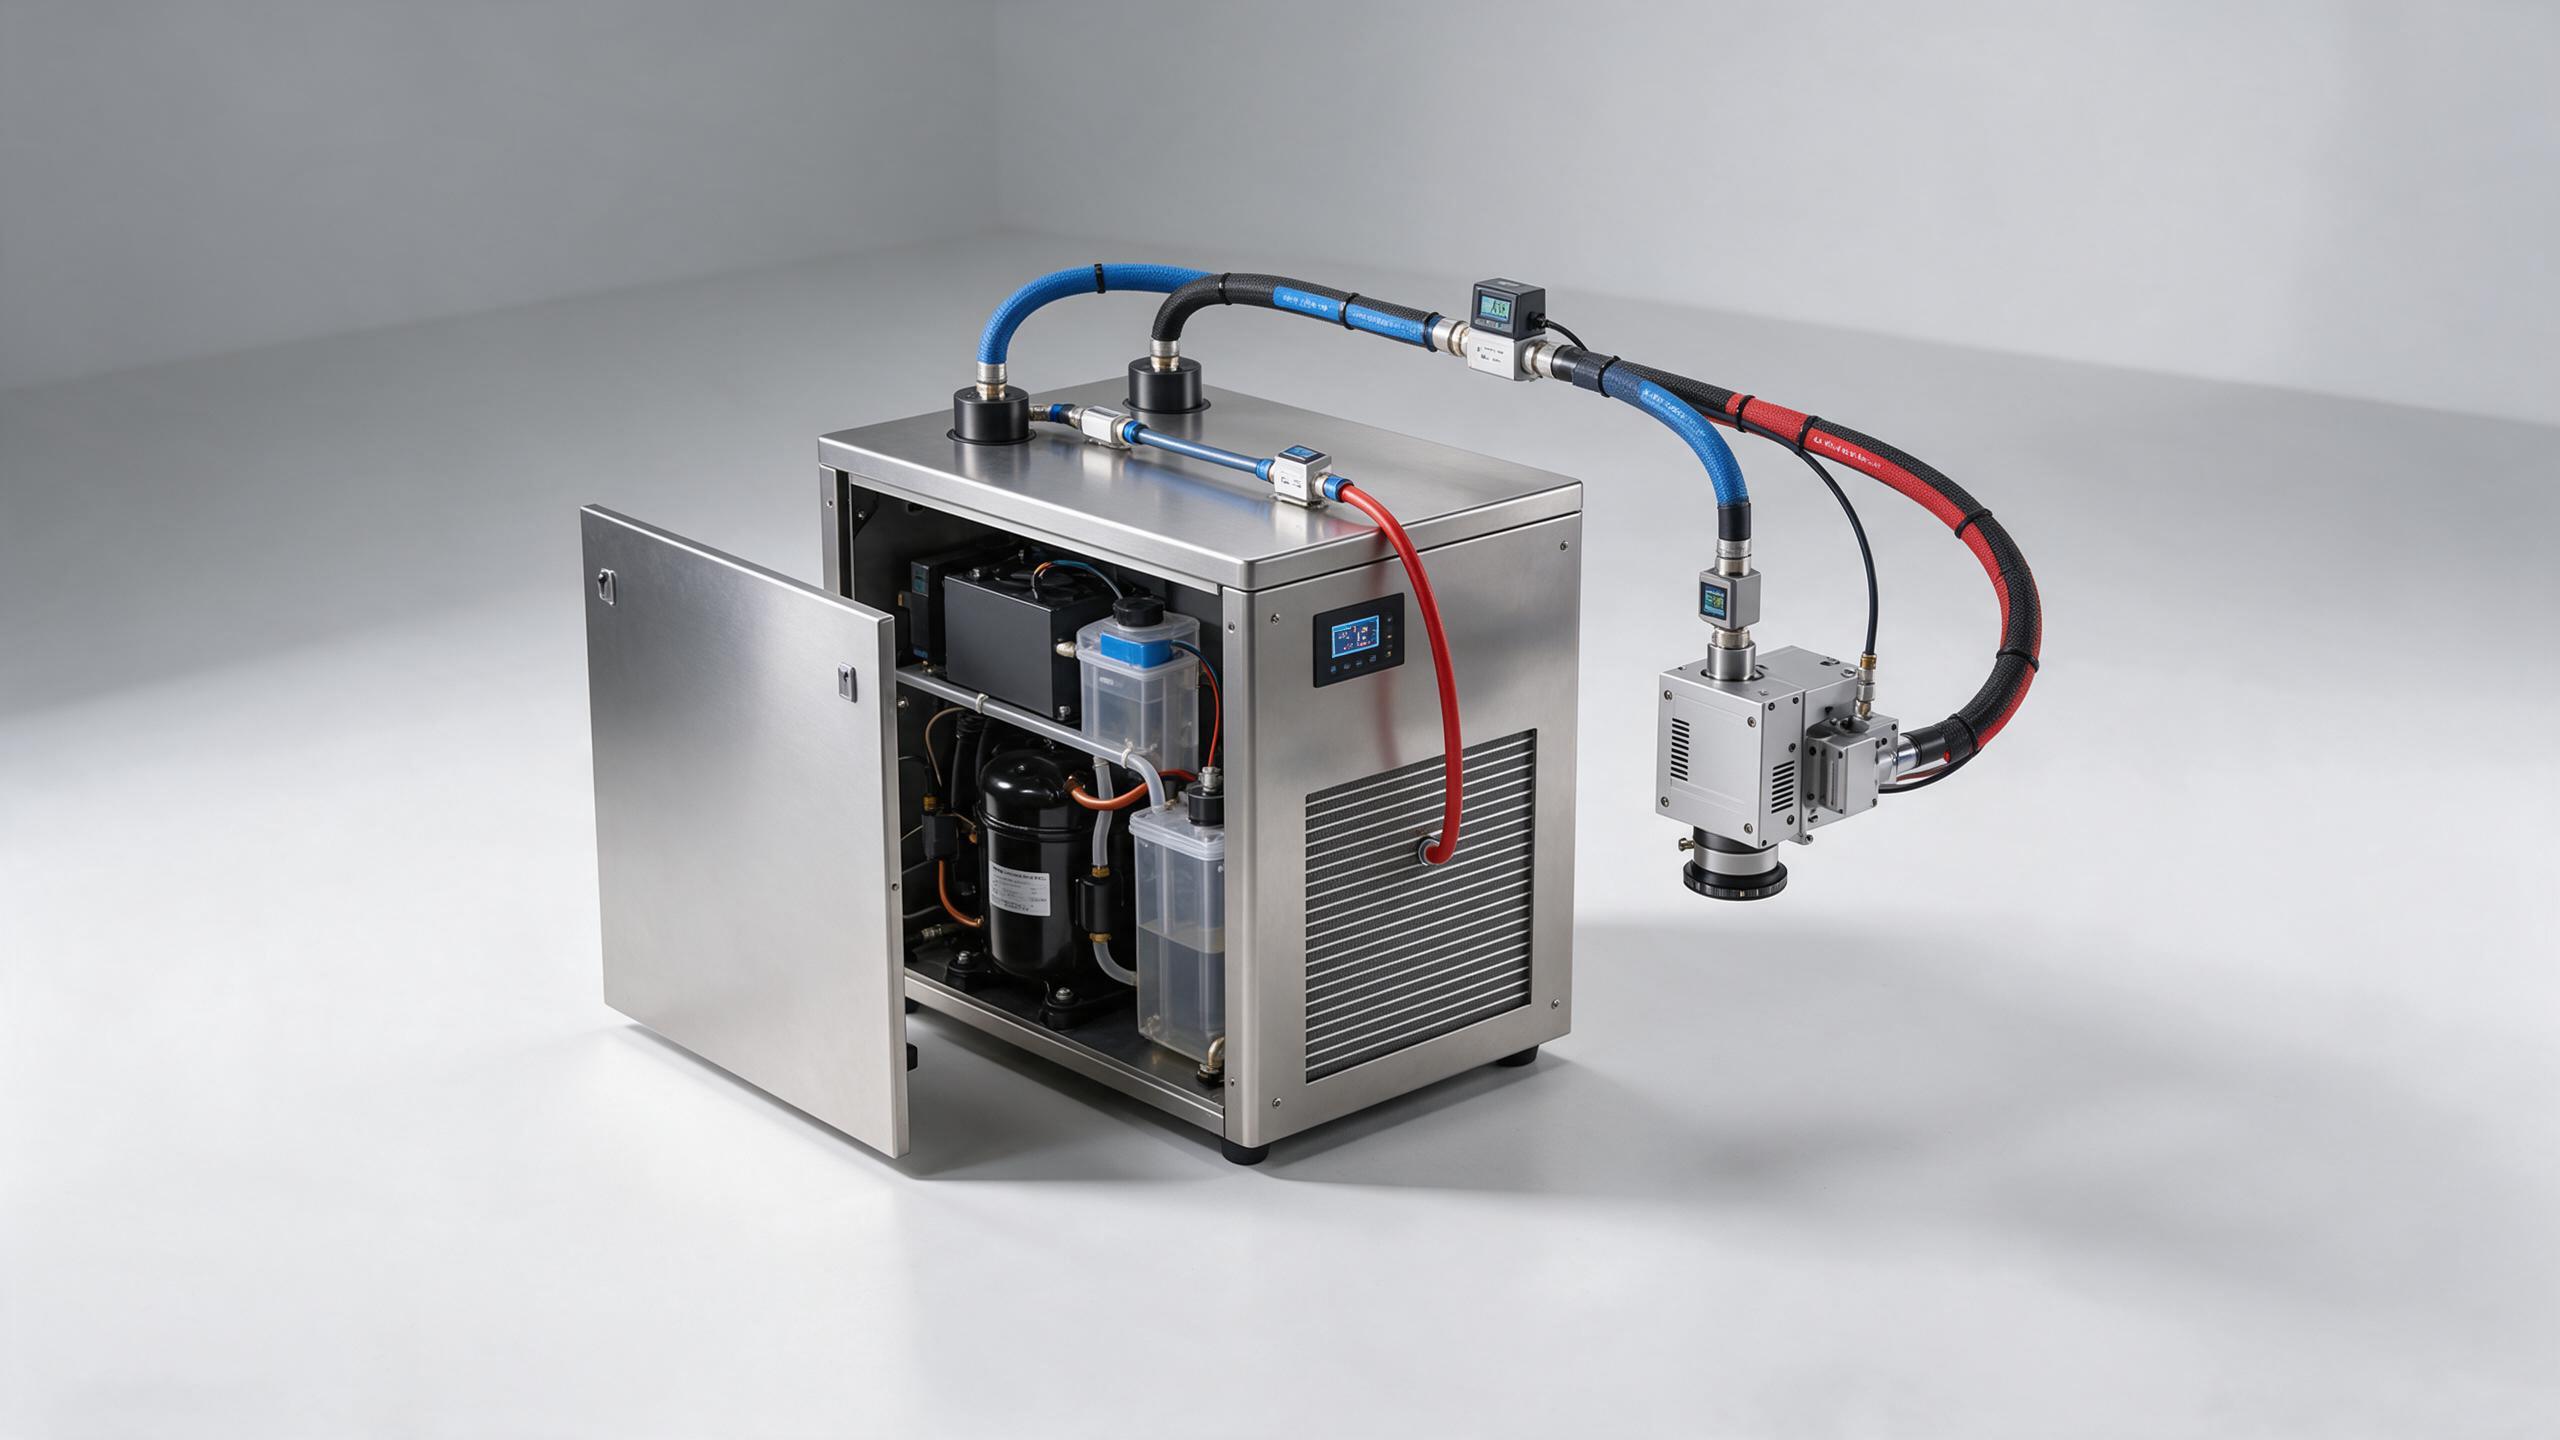
Точность заданного значения определяет, насколько близко отображаемое или измеренное значение к требуемому значению. Стабильность определяет, насколько сильно это значение изменяется со временем. Оба параметра важны, однако они предполагают разные задачи при вводе в эксплуатацию. A холодильная установка с лазерным температурным контролем может достичь заданного значения после запуска, но при этом продолжать колебаться вокруг него таким образом, который имеет существенное значение для чувствительного лазерного применения.
Осуществляйте измерения в местах, позволяющих оценить всю контурную систему: подача от чиллера, вход лазера, обратный поток от лазера и — при необходимости — окружающий воздух вблизи лазера. Фиксируйте значения в ходе типичного технологического процесса, а не полагайтесь на единичное показание в режиме простоя. Сравнение температур на подаче и обратном потоке помогает выявить изменения тепловой нагрузки и поведения потока. Большое или изменяющееся расхождение не является автоматически неисправностью; это сигнал к сопоставлению с проектной нагрузкой, расходом и предельными значениями, указанными производителем лазера.
Реакция системы управления должна соответствовать тепловой нагрузке
Тепловая нагрузка лазера часто динамична. Запуск, импульсный режим работы, изменения выходной мощности и паузы в производстве могут изменять то, что контур должен отводить. По этой причине холодильная установка с лазерным температурным контролем необходим достаточный запас по мощности и стратегия управления, способная адекватно реагировать на реалистичные изменения нагрузки без длительных периодов восстановления или резких колебаний.
Запросите подтверждение характеристик в условиях, приближённых к эксплуатационным: предполагаемая рабочая жидкость, температура подачи, температура окружающей среды, гидравлическое сопротивление потоку и изменяющаяся нагрузка. Если эти параметры неизвестны, любое утверждение о точности следует считать неполным. Полезный инженерный диалог носит условный характер: что происходит при данной тепловой нагрузке, в данном температурном диапазоне, при таком объёме контура и такой трассировке шлангов?
Гидравлические детали могут свести на нет преимущества хорошего контроллера
Светодиодный модуль промышленный водяной холодный аппарат используемый в лазерном контуре должен обеспечивать воспроизводимую циркуляцию охлаждающей жидкости, а не просто охлаждение. Длинные шланги, недостаточно крупные трубопроводы, ограничивающие фитинги, захваченный воздух, засорённые фильтры или несовместимая охлаждающая жидкость могут изменить расход и теплопередачу. А холодильная установка с лазерным температурным контролем может казаться стабильным внутри, в то время как лазер получает запаздывающий или неравномерный тепловой отклик.
На этапе ввода в эксплуатацию проверьте расход в соответствующей точке, удалите воздух в соответствии с инструкциями по эксплуатации лазера и чиллера, осмотрите состояние фильтров и подтвердите соответствие жидкости указанным техническим требованиям. Не меняйте химический состав или концентрацию жидкости без необходимости: защита от коррозии, электропроводность, контроль биологического загрязнения и совместимость могут повлиять как на лазерный контур, так и на интервалы технического обслуживания. Зарегистрируйте нормальное падение давления и температуру обратного потока, чтобы в будущем иметь эталон для выявления отклонений.
Размещение датчиков и архитектура системы управления имеют значение
Aхолодильная установка с лазерным температурным контролем управляет тем, что может видеть его датчик. Если датчик установлен на выходе блока, он может не фиксировать поглощение тепла или задержку в длинном внешнем контуре. Когда стабильность лазерного луча особенно критична, используйте доступные системные сигналы для отслеживания температуры на входе в лазер, температуры обратного потока, состояния потока и истории аварийных сигналов. Удалённый датчик или надзорный контроллер могут быть уместны, если это разрешено поставщиком лазера, однако архитектуру управления следует проанализировать в целом, чтобы избежать конфликтующих контуров регулирования.
Трендовые данные зачастую полезнее единичного замера. Сопоставьте наблюдения за качеством лазерного луча, технологические дефекты, аварийные сигналы лазера, температуру в помещении, температуру подачи, температуру обратного потока и события, связанные с потоком. Это помогает отличить проблему охлаждающего контура от других причин — например, загрязнённой оптики, ослабленного крепления или колебаний электропитания.
Чек-лист ввода в эксплуатацию контура охлаждения лазера
- Подтвердите требования производителя лазера к температуре, расходу, рабочей жидкости, давлению и блокировкам.
- Определите мощность холодильная установка с лазерным температурным контролем для измеренного или задокументированного поведения нагрузки, включая реалистичные пики и условия окружающей среды.
- Проверьте температуру подаваемой охлаждающей жидкости на входе лазера и сравните её с показаниями чиллера во время запуска и производственной эксплуатации.
- Проверьте температуру обратного потока, индикацию расхода, перепад давления, соединительные элементы, прокладку шлангов и состояние фильтра.
- Запустите типовой цикл нагружения в течение достаточного времени для наблюдения за прогревом и воспроизводимостью.
- Сохраните базовые тренды и параметры срабатывания аварийных сигналов вместе с технической документацией по обслуживанию станка.
Как выявлять дрейф луча без предположений
Когда происходит смещение луча, начните с временной корреляции. Происходит ли изменение после фиксированного периода прогрева? Следует ли оно за скачком мощности, изменением температуры окружающей среды, заменой фильтра или срабатыванием сигнала о нарушении расхода? Проведите измерения до корректировки уставок. Затем проверьте контур охлаждения одновременно с оптическими и механическими компонентами. Это позволяет избежать приписывания каждого симптома дрейфа холодильная установка с лазерным температурным контролем когда может присутствовать несколько взаимосвязанных причин.
Для команд, определяющих новую систему, предоставьте поставщику чиллеров диапазон температур, профиль тепловой нагрузки, требуемый расход, допустимое падение давления, хладагент, условия окружающей среды, схему контура и требования к интерфейсам связи. Эта информация позволяет провести более содержательный анализ по сравнению с указанием только мощности лазера. Кроме того, она обеспечивает чёткий путь для приёмочных испытаний после монтажа.
Выбирайте для воспроизводимых условий на лазере
Правильный холодильная установка с лазерным температурным контролем определяется тем, насколько хорошо он обеспечивает воспроизводимые условия на лазере, а не отдельной «заголовочной» технической характеристикой. Согласуйте его тепловую мощность, поведение системы управления, гидравлические характеристики, датчики, сигнализацию и доступ для обслуживания с реальными условиями эксплуатации. При наличии задокументированного бюджета стабильности и измеренной базовой величины при вводе в эксплуатацию контур охлаждения превращается в управляемый элемент работы по стабилизации лазерного пучка, а не остаётся непроверенным допущением на фоне.
 Горячие новости