 EN
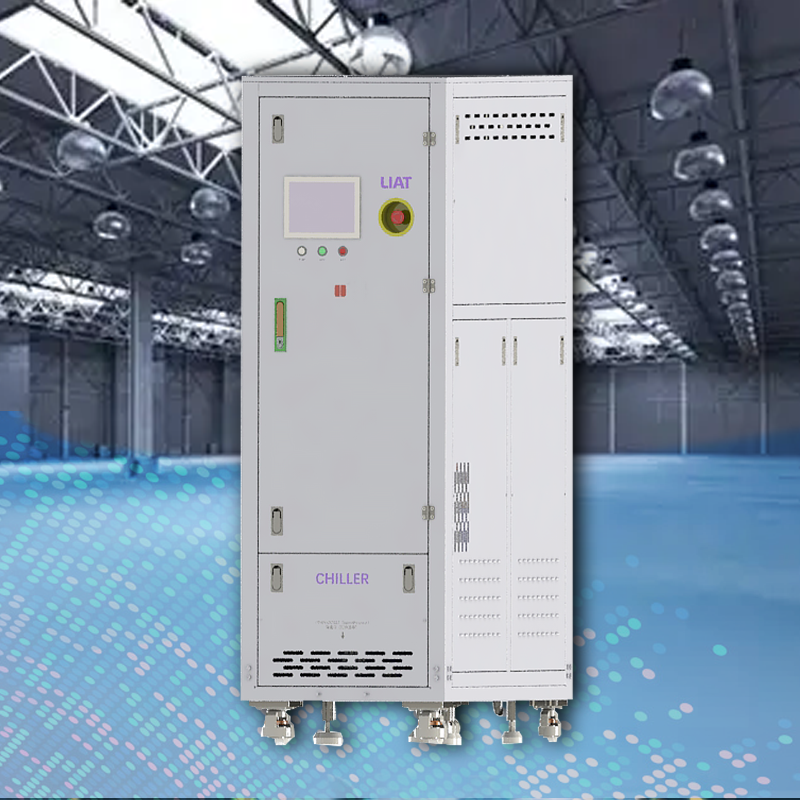
スーパーマーケットおよび食品小売業:CO₂チラー系統の迅速な導入
規制要因:HFC禁止措置がCO₂チラー系統の採用に与える影響
モントリオール議定書のキガリ修正案によって加速された、義務付けられたHFC段階的削減により、スーパーマーケットは地球温暖化係数(GWP)の高い冷媒の使用を回避するようになっています。最近では、CO₂(R744)がこうした規制に対応するための天然冷媒として選ばれるようになりました。CO₂(R744)の地球温暖化係数は1であり、オゾン破壊係数(ODP)もゼロであるため、少なくとも主要な冷媒の中では最も環境負荷の低い選択肢です。現在、欧州連合(EU)、米国、英国において、大手小売事業者は厳しいコンプライアンス期限を満たす必要があります。このため、CO₂チラー系統への移行は、規制遵守のみならず、今後さらに厳格化が予想される規制環境に対してシステムを将来にわたって耐性を持たせるための戦略的必須課題となっています。
性能上の優位性:中温用途向けトランスクリティカルCO₂チラー系統のエネルギー効率
乳製品、デリカテッセン、および店内の飲料・陳列ケース用途において、超臨界CO₂システムは、乳製品およびデリカテッセン向けに高い効率を提供します。これらの用途における実証事例では、同条件で運用される従来のHFCシステムと比較して、超臨界CO₂システムは30%少ないエネルギーで運転できることが示されています。CO₂の優れたエネルギー効率および熱力学的特性は、他のシステムが統合型熱回収システムを採用している場合にさらに顕著になります。本システムは温度変動に対応するための並列圧縮アーキテクチャを採用しています。並列圧縮アーキテクチャを採用したシステムは、一貫性と最適なエネルギー効率で運転されます。
実世界での影響:英国の大手小売業者が導入したCO₂冷凍機システムにより、地球温暖化係数(GWP)が99%削減され、エネルギー使用量が12%低減 英国の大手小売業者は、200店舗以上で超臨界CO₂を用いた冷凍機システムのリトロフィットを実施した。第三者機関によるライフサイクル評価が本プロジェクトを支援した。この展開により、冷媒に起因する直接的なGWP影響が99%削減され、店舗単位の電力使用量が12%低減された結果、年間で店舗あたり74万ドルのコスト削減が実現した(Ponemon Institute、2023年)。また、この移行は操業停止を伴わずに行われたため、現代のCO₂ソリューションの実装可能性および技術の成熟度が示された。 食品加工および冷蔵・冷凍倉庫:低温要求に対応するCO₂冷凍機システムのスケールアップ 運用上の要請:冷凍供給チェーンが低温用CO₂冷凍機システムへの投資を促進 冷凍食品産業においては、極めて安定性とエネルギー効率に優れ、保守作業中も-25℃という目標温度(冷凍食品産業の政策目標は-18℃)を超えないよう制御可能な冷凍システムが不可欠である。現在、冷凍食品生産は年率7%で成長しており(『Food Logistics』、2023年)、このようなレベルの冷凍能力が必須と見なされるようになった。さらに、レディ・トゥ・イート(調理済み)食品や植物由来タンパク質の需要増加が、-15℃以上の温度帯での冷凍食品需要を押し上げており、これにより生産全体の品質保証が危うくなっている。
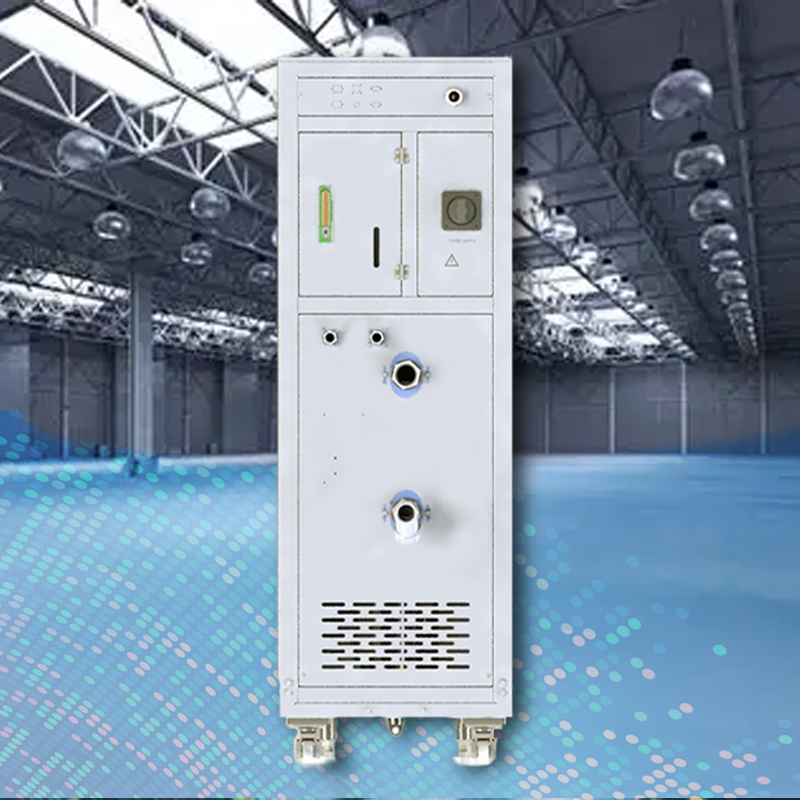
–40°C運転向けのカスケード式およびセカンダリーループ式CO₂チラー・システム
カスケード式およびセカンダリーループ式CO₂チラー・システムは、冷凍乾燥状態または極低温状態での製品保管など、多様な用途において、最大限の精度と安全性を実現します。これは、ブラストフリーズなどの深冷凍アプリケーションに起因するものです。カスケード方式では、アンモニアまたは炭化水素をCO₂と組み合わせ、2段階回路内で運用することにより、–40°Cという低温運転を可能とし、持続的な温度変動を±0.5°C以内に抑え、除霜間隔を継続運転時間の40%以上に延長できます。セカンダリーループ方式を採用することで、CO₂は密閉系内で循環され、冷媒が食品接触ゾーンから分離されるため、FDAおよびBRCGSによる汚染管理基準を満たします。–35°Cにおける本システムのCOP(成績係数)は、HCF(高炭素フォーム)を用いる他の低温システムと比較して130%向上します。さらに、カスケードコンデンサの予熱により、システムのエネルギー効率が向上します。
医薬品および乳製品業界:規制対応が求められる高精度冷却のためのCO₂チラー設備
規制要件:FDAおよびEMAは、非腐食性・非可燃性を備えたCO₂チラー設備を推奨
医薬品および乳製品の製造プロセスは、FDAやEMAなど多数の規制機関により厳格に管理されており、無菌環境および食品環境において使用される冷媒については、可燃性や毒性がないことが求められています。CO₂(R744)は天然冷媒であるため、冷媒漏洩による汚染リスクがありません。CO₂チラー設備は、フロン類(HFC)の段階的削減を定めたキガリ修正議定書の要請にも適合し、注射剤およびバイオ医薬品、発酵乳製品、および殺菌済み牛乳の製造においても、規制当局が求める要件を満たすソリューションです。
プロセス安定性:CO₂チラー設備は、ペーストライゼーション工程およびバイオ医薬品製造において、高精度(±0.3℃)な温度制御を実現
製薬および乳製品産業では、一貫した温度管理によってのみ達成可能な、同程度の安全性と有効性が求められます。CO₂チラー装置は、大量生産におけるワクチン成分の充填・仕上げ工程、透析済みHTST(高温短時間)殺菌ライン、および乳製品中の微生物不活化において、最大±0.3°Cという優れた温度安定性を実現しています。特に、起動時や高負荷運転時などシステム需要が変動する状況においても、CO₂が持つ特有の精密温度制御能力により、タンパク質の変性防止が可能となり、顧客にその恩恵を提供します。また、カスケード型CO₂応用における凍結工程では、−40°Cでの安定性が確保されることで、モノクローナル抗体製剤の凍結誘発性損傷からその品質を守ります。さらに、CO₂はロットの不合格率を低減し、高級乳製品原料における凍結損傷の発生を抑制することで、顧客からの信頼を得ています。
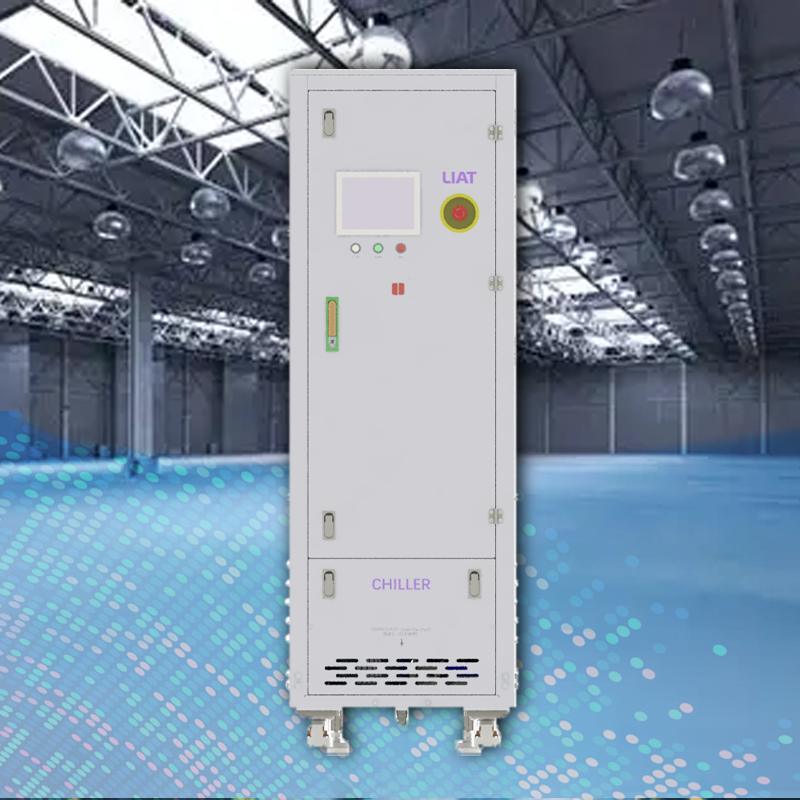
物流・流通ハブ:多ゾーン冷蔵設備へのCO₂チラー装置の統合
システムの柔軟性:ハイブリッドCO₂/NH₃方式およびオールCO₂方式が多温度帯物流センターを支える
現代的な物流配送センターへの供給には、常温の受入ドック(15–25°C)、冷蔵(2–8°C)保管、冷凍(−25°C)保管、超低温冷凍(−40°C)保管など、複数の温度帯を同時に維持する必要があり、これらすべてを単一の物流センター・ソリューション内で実現しなければなりません。ハイブリッドCO₂/アンモニアシステムは、アンモニアの低温域における高効率性とCO₂の中~低温域における高効率性を最大限に活用し、冷媒間のクロスコンタミネーション(相互汚染)という懸念を解消します。一方、カスケード式冷媒を用いたオールCO₂方式のソリューションでは、トランスクリティカルおよびサブクリティカルな冷媒サイクルを組み合わせます。また、ハイブリッドCO₂システムの設計ソリューションは、モジュラー型システム設計ソリューションが備えるべき以下の3つの特徴もサポートしています:
- ゾーン別最適化:専用の冷媒回路により熱の漏れ(サーマルブリード)を抑制し、冷蔵・冷凍ユニットそれぞれの低温チェーンの品質を確保します。
- 拡張可能な容量:分散型CO₂ユニットにより、ユニットの処理能力および将来的な成長に応じて冷却容量を柔軟に調整できます。
- 統合型エネルギー回収:冷凍用コンプレッサーから発生するエネルギー損失を活用し、ユニット内の霜取りおよび空間暖房に使用します。
従来のいずれかの設計ソリューションを採用することで、マルチゾーン冷媒システムと比較して年間総エネルギー費用を15~20%削減できるほか、冷媒充填量、漏洩リスク、およびシステムの気密性確保に要する長期的な工程に起因するコンプライアンス関連コストも低減されます。
よくあるご質問(FAQ)
なぜチラー装置ではHFCよりもCO₂が好まれるのですか?
CO₂は、地球温暖化係数(GWP)が1と極めて低く、オゾン層破壊係数(ODP)がゼロであることに加え、HFCの段階的廃止を目的とした国際的な規制にも適合するため、環境に配慮した高効率な代替冷媒として選ばれています。
スーパーマーケットにおける超臨界CO₂システムの利点は何ですか?
超臨界CO₂システムは、従来のHFCシステムと比較して約30%少ないエネルギーを消費し、本質的に優れた熱力学特性を活用するとともに、エネルギー回収性能の向上も実現します。
製薬および乳製品分野におけるCO₂チラー・システムのメリットは何ですか?
CO₂チラー・システムは、無毒・不燃性・化学的に不活性な冷却ソリューションにより、必要な規格および規制を満たします。さらに、製品の品質保全および安全性確保のために、高精度な温度制御を維持します。