Como Manter um Sistema de Aquecimento de Tubulações em Ferramentas para Semicondutores
Numa instalação de semicondutores, um sistema de aquecimento de tubulações raramente é apenas um acessório utilitário. Linhas de gás aquecidas, tubulações de exaustão, linhas de pré-vácuo, tubos de transferência química e conexões de fluidos sensíveis à temperatura podem ter cada uma um papel distinto no processo. Do ponto de vista da manutenção em campo, a pergunta útil não é simplesmente se uma linha está quente ao toque. Trata-se de saber se o sistema de aquecimento de tubos ainda opera dentro das condições aprovadas para a ferramenta, se comunica claramente sua condição real e se permanece mecanicamente intacto à medida que a ferramenta passa pelos ciclos de produção e manutenção.
Essa distinção é importante porque o aquecimento preciso pode ajudar a manter uma temperatura de linha exigida e reduzir o risco de condensação em configurações aplicáveis de entrega de gás ou exaustão. Mais precisamente, essa conclusão só se aplica após a confirmação do meio, da demanda do processo, dos limites de temperatura aprovados e da documentação do equipamento instalado. Portanto, uma boa rotina de manutenção combina inspeção visual, verificações elétricas, verificação de temperatura, análise de isolamento e escalonamento disciplinado, em vez de um ajuste único para todos.
Comece mapeando cada trecho aquecido conforme sua função na ferramenta
Antes de inspecionar o hardware, crie ou atualize um mapa de linha para cada sistema de aquecimento por tubulação. Identifique a ferramenta, o nome da linha, o serviço, a zona do aquecedor, o controlador ou fonte de alimentação, a localização do sensor, a configuração do isolamento e o documento que define a faixa operacional aprovada. Uma inspeção de manutenção é mais eficaz quando distingue uma linha de gás de processo de uma linha de pré-vácuo, uma linha de exaustão, um tubo de fluido ou uma conexão de gabinete; elas podem parecer semelhantes, mas podem apresentar riscos e critérios de aceitação diferentes.
- Verifique se a etiqueta ou identificação na linha, no controlador e no desconector corresponde ao desenho atual.
- Registre as seções removíveis, válvulas, flanges, curvas, conexões flexíveis e suportes onde um jaleco de aquecimento para tubulação possa ser perturbado durante a manutenção.
- Registre o tipo de sensor e seu ponto de fixação, em vez de presumir que a leitura exibida no controlador representa a temperatura da parede do tubo.
- Destaque qualquer linha que tenha sido redirecionada, reisolada, exposta a um vazamento ou submetida a manutenção desde a última inspeção documentada.
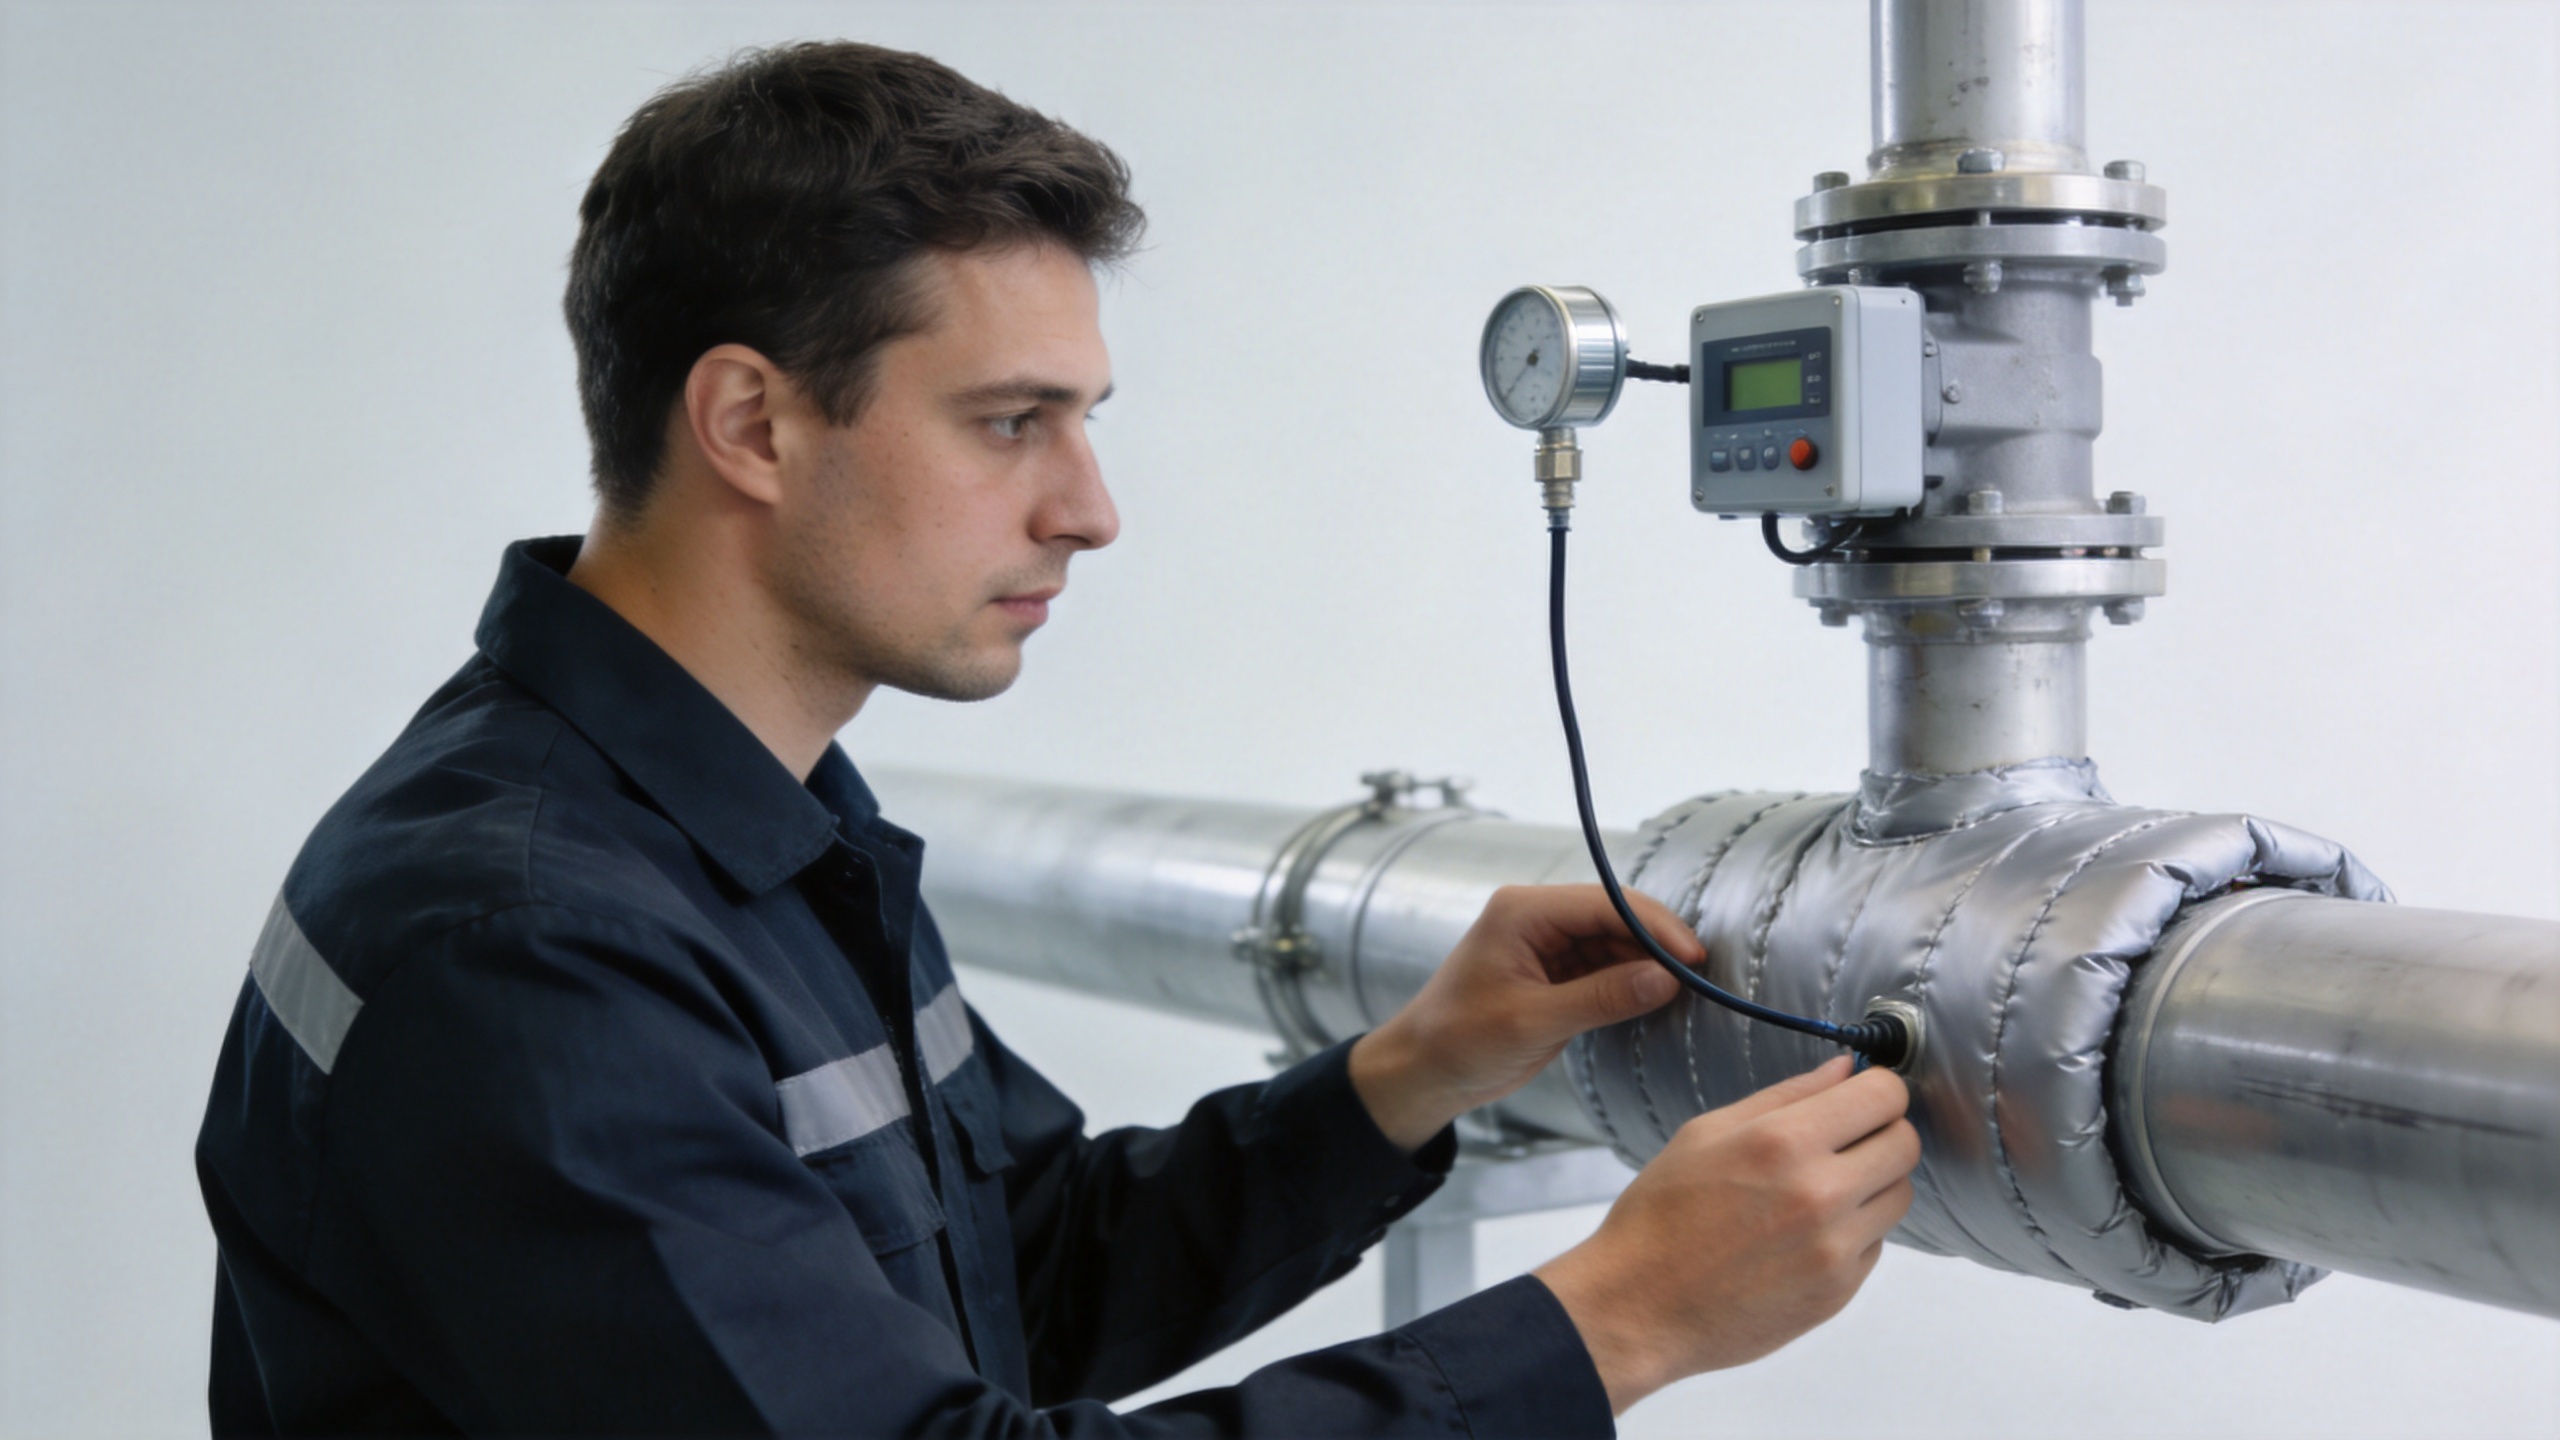
Esta visão de sistema evita um erro comum de manutenção: tratar uma única leitura de temperatura como prova de que todo o percurso aquecido está em boas condições. O gerenciamento de temperatura normalmente se estende do aquecedor até o tubo, o isolamento, a interface de controle e as condições do processo, trabalhando em conjunto.
Utilize preparação segura antes de abrir ou manipular um colete aquecedor
Trabalhe exclusivamente conforme os procedimentos aprovados no local para segurança elétrica, bloqueio/etiquetagem (lockout/tagout), segurança química e liberação de ferramentas. Desenergize e verifique o circuito relevante sempre que a tarefa exigir acesso à fiação ou a um colete aquecedor removível. Não altere pontos de ajuste, parâmetros do sensor, limites de alarme ou sintonia do controlador apenas para limpar um alarme. Essas alterações devem seguir o caminho documentado de aprovação do proprietário da ferramenta.
Confirme que a linha foi liberada para manutenção e que o escopo de trabalho leva em conta o calor residual, resíduos do processo, bordas metálicas afiadas e acesso restrito. Se a instalação for destinada a serviço perigoso ou regulamentado, utilize a documentação específica do equipamento e os requisitos do local para determinar quais profissionais qualificados e quais verificações são necessários. Normas como a UL 499 podem ser relevantes para alguns equipamentos de aquecimento elétrico, mas a certificação, a adequação da instalação e os requisitos locais devem ser verificados para a montagem real — não inferidos a partir de um nome genérico de norma.
Inspeccione o sistema de aquecimento de tubulações seguindo uma sequência repetível
1. Procure danos mecânicos e caminhos de umidade
Com o sistema em estado seguro, inspecione a cobertura e a fixação do aquecedor em trechos retos, cotovelos, conexões em T, corpos de válvulas e transições. Procure por tiras soltas, isolamento comprimido, tecido externo rasgado, condutores expostos, seções quebradiças, desgaste por abrasão nos pontos de apoio ou lacunas onde agentes de limpeza sob pressão, vazamentos ou umidade ambiente possam atingir o aquecedor. Um colete aquecido industrial que se deslocou da área de contato prevista pode criar um caminho térmico irregular, mesmo quando seu controlador permanece energizado.
Preste atenção especial após movimentações de ferramentas, modificações na linha ou acesso frequente por outras equipes. Uma capa ao redor de um tubo com formato complexo pode exigir um reajuste documentado, em vez de aplicação de força adicional nas fixações. Não preencha lacunas com fita não aprovada, não sobreponha aquecedores sem aprovação de projeto nem force uma capa sobre conexões que não faziam parte de sua geometria prevista.
2. Verifique a fiação, as terminações e o aterramento conforme a documentação
Inspeccione os cabos acessíveis, os dispositivos de alívio de tensão, os conectores, as caixas de junção e os pontos de aterramento quanto a descoloração térmica, folga, contaminação ou danos físicos. Compare a identificação dos circuitos e as informações sobre os dispositivos de proteção com o desenho aprovado. Somente pessoal qualificado deve realizar ensaios elétricos — como medição de resistência de isolamento, continuidade e aterramento — quando especificados pelo fabricante do equipamento e pelo procedimento local. Uma inspeção visual satisfatória não substitui a verificação elétrica exigida, e qualquer leitura elétrica não deve ser interpretada fora dos limites de aceitação documentados.
3. Verifique o controle de temperatura como uma cadeia de medição
Para um sistema de aquecimento de tubulação em operação, compare a indicação do controlador, a leitura do sensor designado e qualquer método aprovado de verificação independente nos locais e tempos de estabilização definidos pelo procedimento da ferramenta. Não utilize uma medição improvisada na superfície como novo critério de aceitação; a emissividade da superfície, a cobertura de isolamento, o posicionamento do sensor e o fluxo de ar podem alterar o valor indicado por um instrumento portátil.
Em vez disso, documente os valores observados, o estado de operação, o histórico de alarmes e o método de medição. Se as leituras divergirem, investigue inicialmente a fixação do sensor, a integridade do cabo, o contato entre o aquecedor e a tubulação, a condição do isolamento e a configuração de controle aprovada. Isso pode estar relacionado ao ciclo do processo, mas as evidências ainda precisam ser obtidas dos registros da ferramenta antes da atribuição da causa-raiz.
4. Examine o isolamento e as interfaces, não apenas o aquecedor
O isolamento protege mais do que apenas a eficiência energética. Em um ambiente de ferramentas semicondutoras, ele pode influenciar a perda de calor, a exposição à condensação, os controles de temperatura ao toque e a reprodutibilidade de medições locais. Verifique se o isolamento está seco, contínuo, devidamente fechado e não comprimido por braçadeiras ou painéis de acesso. Em conexões acessíveis para manutenção, confirme que a remoção e reinstalação do isolamento não deslocaram o jaleco de aquecimento para tubulação , sensor ou roteamento dos cabos.
As descrições de desempenho devem incluir limites documentados, tais como faixa de temperatura, meio, carga térmica e condições de interface. Uma alteração na espessura do isolamento, um suporte adicional ou uma condição de purga modificada podem ser relevantes, mesmo que o aquecedor em si não tenha sido substituído.
Defina uma cadência de manutenção alinhada com os eventos da ferramenta
Um intervalo de calendário isolado pode ser excessivamente genérico para cada ferramenta de semicondutores. Combine o intervalo de manutenção preventiva do local com verificações baseadas em eventos após uma fuga, alarme, ruptura de linha, realocação da ferramenta, substituição do aquecedor, remoção de isolamento, trabalho no controlador ou tendência anormal de temperatura. Mantenha um registro simples para cada sistema de aquecimento de tubulação:
- Identificação da ferramenta e da linha, serviço, zona e revisão do documento.
- Data da inspeção, técnico responsável, liberação para trabalho seguro e condição física observada.
- Método de teste aprovado, leituras obtidas, estado operacional e análise do histórico de alarmes.
- Ação corretiva adotada, peças utilizadas, alterações em desenhos ou configurações e acompanhamento necessário.
Esse registro apoia a transição de responsabilidades entre as equipes de processo, instalações, equipamentos e EHS. Também ajuda a evitar confundir a saída nominal do aquecedor com um resultado de campo verificado; condições nomeadas e verificações documentadas são mais úteis do que um status genérico de "funcionando".
Saiba quando retirar uma linha da observação rotineira
Escalate em vez de normalizar qualquer camada externa danificada, condutor exposto, indício de entrada de líquido, alarme repetido, incoerência inexplicável entre controlador e sensor, zona quente ou fria persistente, alteração no roteamento dos cabos ou preocupação operacional relacionada ao controle de temperatura. Estes não são falhas automáticas, mas merecem verificação prioritária. Isole o equipamento afetado quando o procedimento aprovado exigir, preserve as evidências dos alarmes e das inspeções, e envolva o proprietário da ferramenta ou um especialista qualificado em equipamentos de aquecimento antes de retornar a linha à operação.
Para substituições ou modificações, confirme a faixa de temperatura-alvo, a carga térmica, o meio, a geometria do tubo, a tensão elétrica, os controles, a localização dos sensores, o arranjo de isolamento e a interface de instalação. Considerar essas condições em conjunto é mais defensável do que comparar um colete aquecedor industrial apenas pelo preço ou pela potência em watts. Isso também mantém visíveis os custos ao longo do ciclo de vida — esforço de manutenção, tempo de montagem, exposição a problemas de diagnóstico e risco de paradas não programadas — sem prometer um resultado específico de economia.
Uma lista prática de verificação final
- A identificação da tubulação, a revisão do desenho técnico e as condições operacionais aprovadas foram analisadas.
- O colete aquecedor, o isolamento, os sensores, os suportes, os cabos e as terminações foram inspecionados dentro do escopo de trabalho autorizado.
- As verificações de temperatura e elétricas seguiram os métodos aprovados para o equipamento e para o local.
- Qualquer incompatibilidade, alarme, dano ou preocupação relativa ao processo foi documentado e escalonado, em vez de ignorado.
- A isolação remontada, o posicionamento do aquecedor, o roteamento dos cabos e as etiquetas foram verificados antes da liberação.
Manter um sistema de aquecimento por tubulação em ferramentas para semicondutores é, em última instância, uma tarefa controlada de verificação. Quando as equipes mapeiam o percurso aquecido, protegem a instalação durante a manutenção, validam a cadeia de medição e documentam desvios, conseguem tomar decisões de manutenção com limites mais claros e menos suposições.
 Notícias Quentes