
Cómo una camisa calefactora para tuberías con control PID mantiene una temperatura exacta
Una línea calefactada rara vez se comporta como una placa caliente de laboratorio. El calor debe atravesar la chaqueta, la pared de la tubería, el aislamiento y el medio del proceso, mientras que las pérdidas ambientales y las condiciones variables de flujo actúan en sentido opuesto. Una control PID de chaqueta calefactora para tuberías sistema convierte ese problema térmico dinámico en un bucle de retroalimentación medido. No logra que la tubería alcance por sí sola una temperatura universal; más bien, compara continuamente una temperatura medida representativa con el valor de consigna y ajusta la potencia del calentador conforme evoluciona el proceso.
Para los ingenieros de procesos, los equipos de mantenimiento y los diseñadores de fabricantes de equipos originales (OEM), la pregunta útil no es simplemente si el controlador tiene funciones PID. La verdadera cuestión es si la resistencia calefactora, el sensor, el dispositivo de potencia, la instalación y la respuesta de control sintonizada funcionan conjuntamente. Esa distinción resulta crucial en aplicaciones donde la viscosidad, el riesgo de cristalización, la estabilidad de la reacción o la consistencia de la transferencia dependen de una temperatura estable en la tubería.
Qué controla realmente una camisa calefactora con control PID
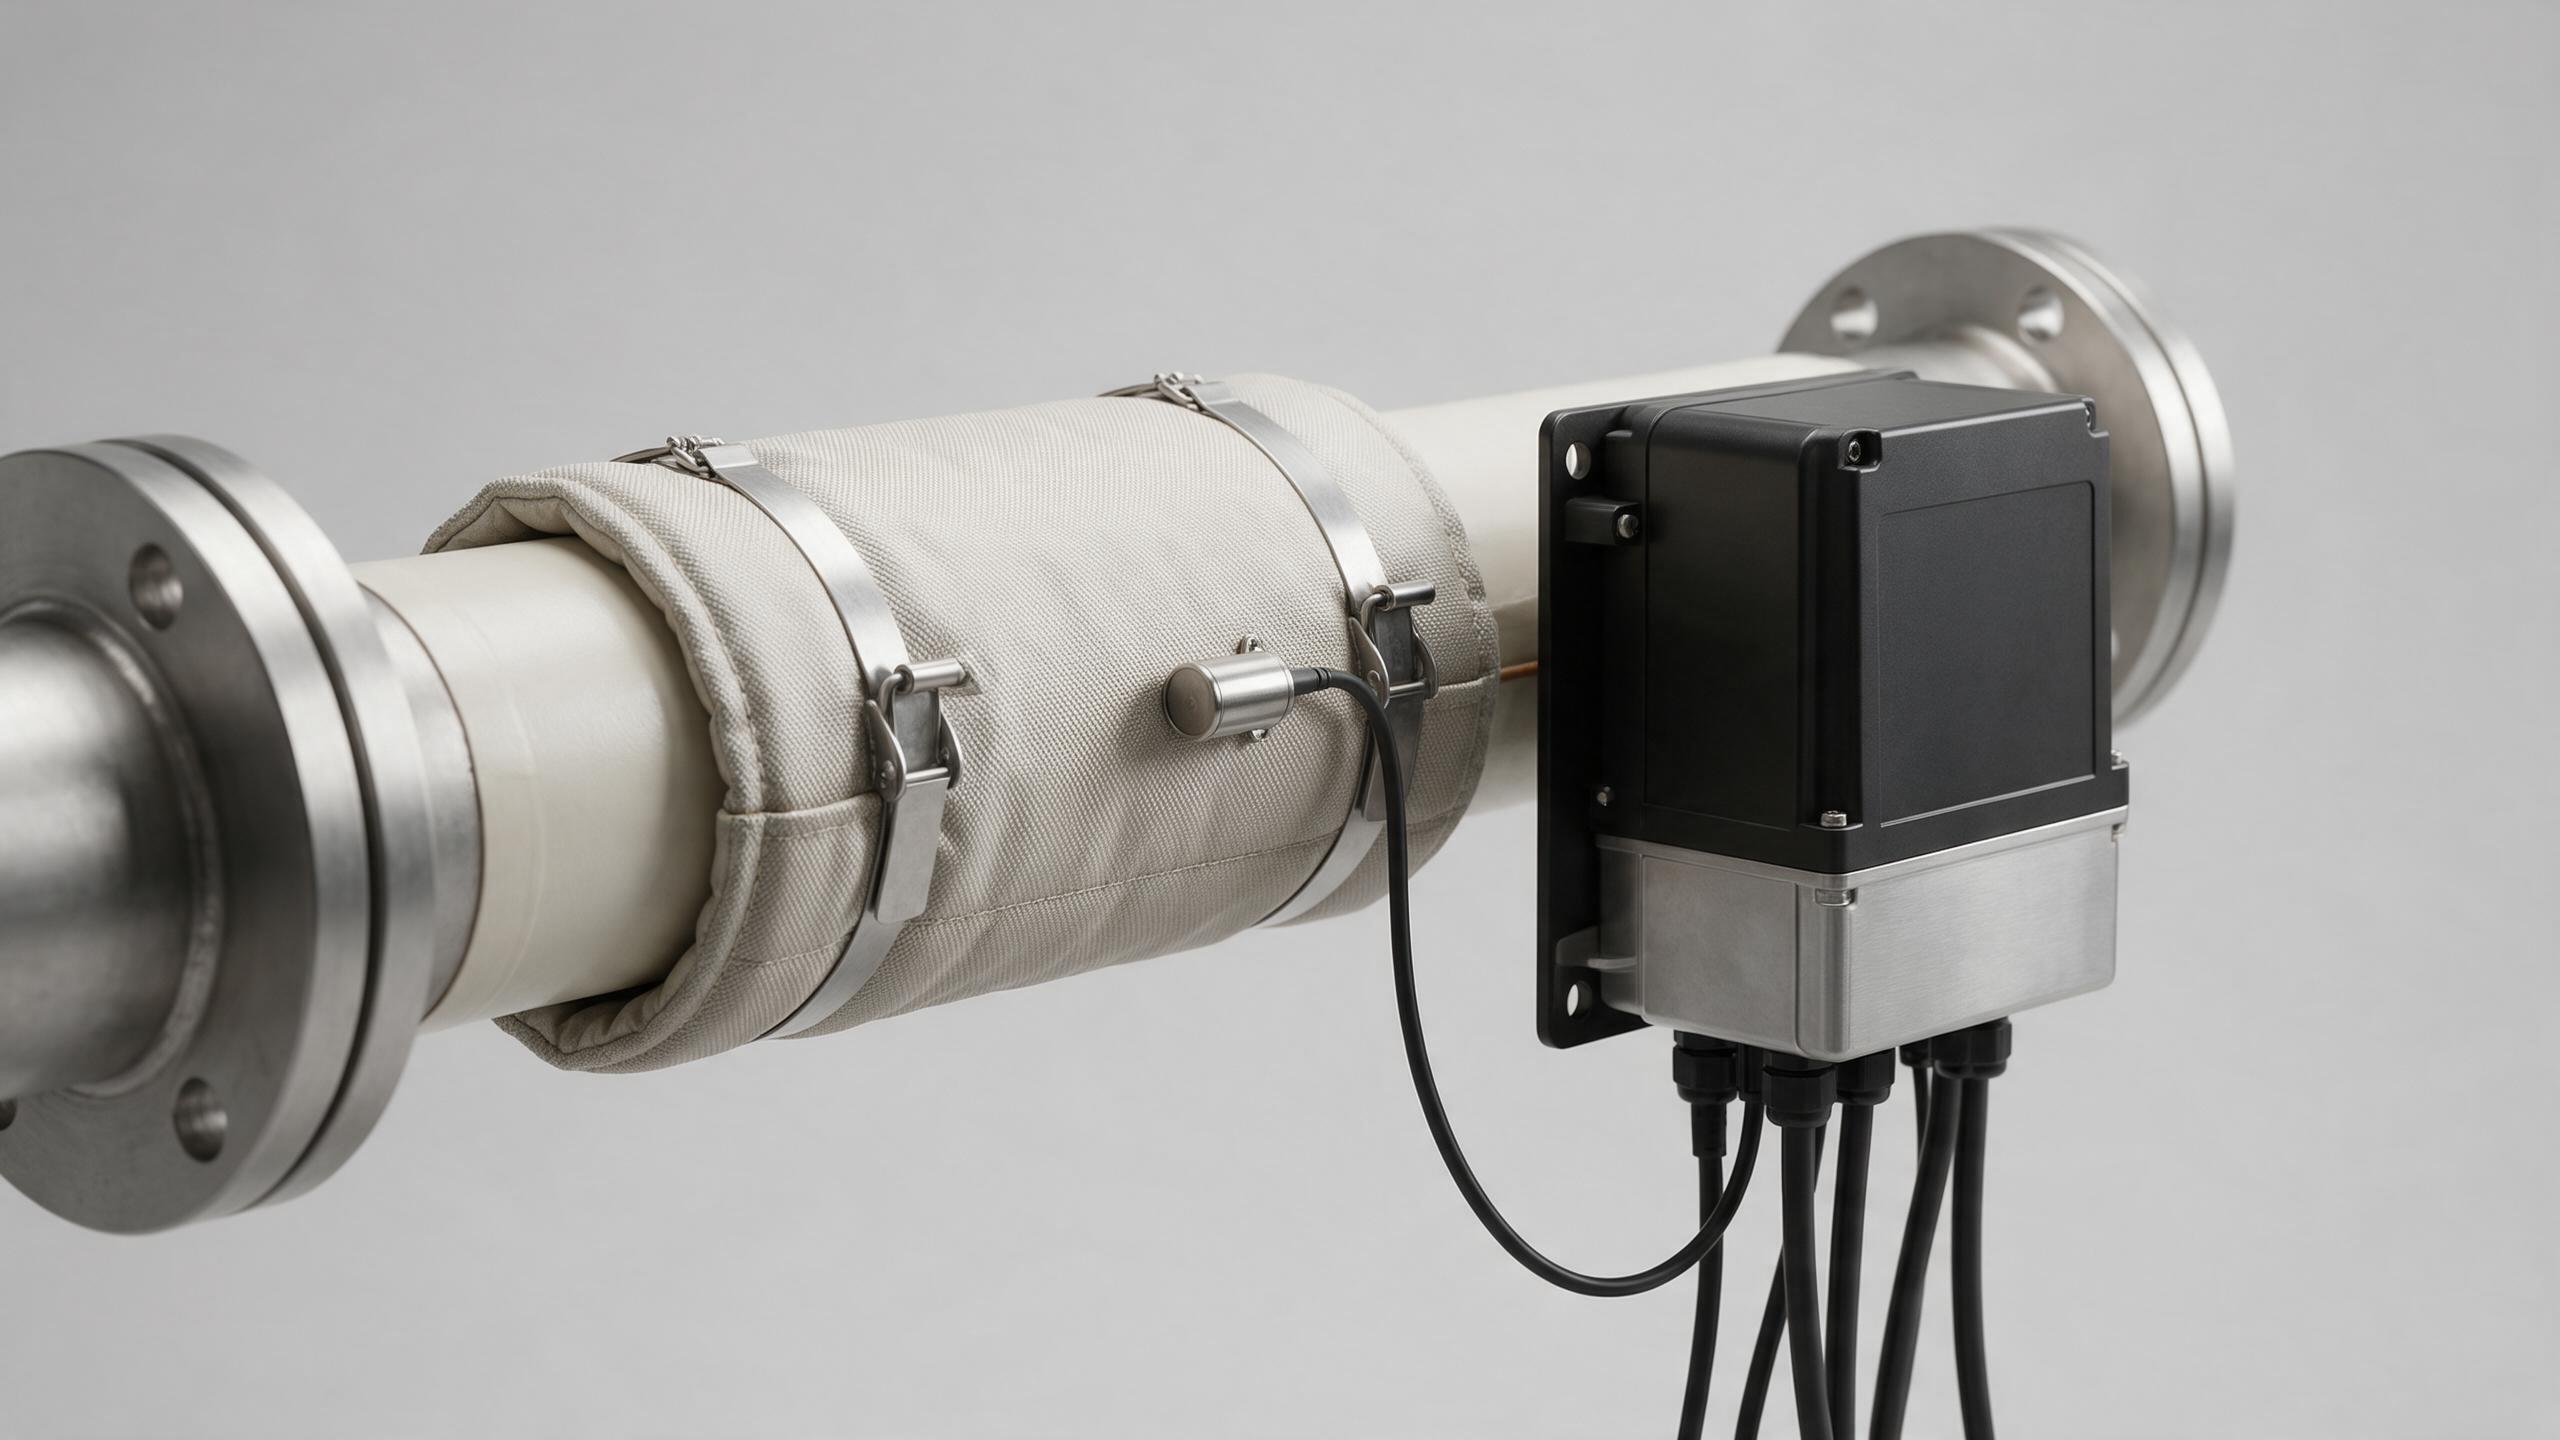
Un tipo típico control PID de chaqueta calefactora para tuberías el bucle consta de cinco componentes operativos: una camisa calefactora flexible o ajustada, un sensor de temperatura, un controlador PID, un dispositivo de conmutación —como un SSR o un contactor adecuadamente seleccionado— y el conjunto de tubería y producto que se calienta. El controlador lee la señal del sensor, compara ese valor con la consigna y solicita más o menos potencia. Luego, la camisa calefactora aporta energía alrededor de la tubería, en lugar de concentrar el calor en un pequeño punto de contacto.
Los tres términos PID responden a distintas partes de la señal de error. La acción proporcional responde a la diferencia actual entre la temperatura medida y el punto de consigna. La acción integral corrige un desfase persistente que puede quedar cuando las pérdidas de calor son constantes. La acción derivativa reacciona a la dirección y a la velocidad de cambio, lo cual puede ayudar a moderar la respuesta cuando la temperatura medida varía rápidamente. En el calentamiento real de tuberías, los ajustes útiles dependen de la masa térmica, la cobertura de la camisa calefactora, el aislamiento, el caudal, las propiedades del medio y la ubicación del sensor. Deben configurarse en el sistema instalado, no copiarse de otra línea.
Por qué la posición del sensor puede determinar el resultado
Un controlador solo puede corregir la temperatura que detecta. Si un sensor está montado en un lugar donde se calienta mucho antes que el material de interés, el controlador podría reducir la salida antes de que el proceso haya recibido suficiente energía. Si está demasiado aguas abajo o aislado del tubo por un método de montaje inadecuado, el valor medido podría retrasarse respecto al evento real de calentamiento. En ese caso, la potencia podría seguir activa mientras el sensor aún reporta una temperatura baja, y el bucle podría sobrepasar el valor deseado después de que el calor ya haya alcanzado el punto de detección.
Por eso control PID de chaqueta calefactora para tuberías el diseño debe definir el punto controlado antes de iniciar la sintonización. Para una línea estática o de bajo caudal, un sensor bien acoplado cerca de la sección crítica del tubo puede ser adecuado. Para materiales en flujo, el punto controlado puede seleccionarse según los requisitos del proceso, en lugar de corresponder con la parte físicamente más caliente de la camisa. El sensor debe tener un buen contacto térmico, una protección adecuada para el entorno y una disposición de cables que no genere trayectorias conductivas engañosas.
Cómo la camisa calefactora y la tubería generan un retraso térmico
El retraso térmico no es un fallo del controlador. Es el tiempo de demora entre un cambio en la salida y el cambio de temperatura registrado por el sensor. Una tubería de pared gruesa, una brida pesada, un gran volumen de producto, aislamiento húmedo, una alta velocidad de línea o un sensor ubicado fuera del recorrido térmico pueden aumentar todos ese retraso. Una camisa calefactora puede distribuir el calor a lo largo de una longitud útil de tubería, pero aún debe calentar la pared de la tubería antes de que cambie la temperatura del proceso.
Durante el arranque, una control PID de chaqueta calefactora para tuberías el bucle puede requerir un comportamiento distinto al de la operación estable. Un proceso con una masa térmica considerable puede tolerar una rampa planificada o una puesta en marcha escalonada de zonas con mayor suavidad que una demanda inmediata de potencia total. Una vez que la línea se aproxima a su condición de operación, los valores PID pueden ajustarse para obtener una respuesta medida: con qué rapidez la temperatura se acerca al punto de consigna, si oscila y cuánto varía tras un cambio de caudal o de ambiente. La sintonización automática puede ofrecer un punto de partida, pero el resultado aún debe revisarse bajo condiciones de proceso representativas.
Utilice zonas cuando una única temperatura no sea representativa
Un sensor y un circuito de camisa pueden ser suficientes para una sección corta y uniforme. Sin embargo, pierden representatividad cuando la tubería presenta tramos largos, accesorios importantes, exposiciones variables o funciones de calentamiento independientes. Un brida o un cuerpo de válvula pueden absorber calor de forma distinta a una tubería recta, mientras que una sección expuesta puede disipar energía más rápidamente que una sección aislada en interior.
Dividir la línea en zonas otorga a cada sección su propio estado medido y su propia ruta de salida. El objetivo no es multiplicar los controladores sin una razón justificada; más bien, es evitar pedirle a un solo sensor que represente una carga térmica larga y desigual. Cuando se utilizan zonas, identifique claramente cada sensor y cada circuito calefactor, mantenga la capacidad de potencia adecuada para cada zona y documente la relación entre los puntos de consigna de las secciones adyacentes. Esto resulta especialmente útil cuando la línea se conecta a equipos con un perfil térmico distinto, como una refrigerador de agua industrial o un recipiente con control de temperatura.
Puestas en servicio que generan datos de control útiles
Antes de aceptar un control PID de chaqueta calefactora para tuberías instalación, verifique con la misma minuciosidad los detalles mecánicos y eléctricos que los ajustes del controlador. Una verificación repetible puede incluir:
- Confirme que la camisa se adapta correctamente al tramo de tubería previsto y que los cierres, los cables y el aislamiento se han instalado según lo especificado.
- Verifique el tipo de sensor, su polaridad, su configuración de entrada, su método de fijación y su ubicación comparándolos con el plano de control.
- Compruebe que el dispositivo de conmutación, la protección contra sobrecalentamiento, la conexión a tierra y el circuito de alimentación sean adecuados para la carga del calentador y cumplan los requisitos eléctricos locales.
- Ejecute la línea durante el arranque, la operación estable, un cambio de caudal representativo y una parada programada, registrando simultáneamente la temperatura medida y el comportamiento de la salida.
- Revise si el análisis de peligros del proceso exige un segundo límite de temperatura independiente.
Estas observaciones ofrecen elementos concretos para la discusión sobre la sintonización. Una aproximación lenta al valor de consigna puede indicar capacidad limitada del calentador, pérdidas excesivas o ajustes demasiado conservadores. Los ciclos repetidos pueden señalar un retraso del sensor, una acción proporcional o integral demasiado agresiva, o una falta de coincidencia entre el tiempo de ciclo de control y la respuesta del sistema. Por lo general, la solución se encuentra al examinar todo el recorrido térmico, no al modificar repetidamente un único valor PID.
Especifique el sistema en torno al proceso, no la etiqueta del controlador
Al solicitar una control PID de chaqueta calefactora para tuberías solución, proporcione el material y el diámetro del tubo, la longitud calentada, el rango de temperatura objetivo, el medio, los cambios esperados en el caudal, las condiciones ambientales, el plan de aislamiento, el voltaje disponible, los requisitos para áreas peligrosas, cuando corresponda, y las ubicaciones deseadas de los sensores. Asimismo, indique si el objetivo es protección contra congelación, gestión de la viscosidad, mantenimiento estable de la temperatura de transferencia, calentamiento previo o mantenimiento de una temperatura de proceso definida. Estas entradas permiten evaluar el sistema de calefacción y control como un conjunto integrado.
El control PID resulta valioso porque responde al error medido, en lugar de tratar el calentador como un dispositivo de salida fija. Sin embargo, el rendimiento exacto en temperatura se determina mediante la instalación completa: la transferencia de calor, la colocación de los sensores, la configuración del controlador, los límites de seguridad y la evidencia de puesta en marcha. Cuando todos estos elementos están alineados, una camisa calefactora para tuberías puede ofrecer condiciones térmicas controladas y repetibles en una línea industrial, sin depender de una afirmación vaga sobre precisión.
 Noticias destacadas